2101 (S32101, 1.4162, LDX 2101): листы и плиты экономнолегированного дуплекса
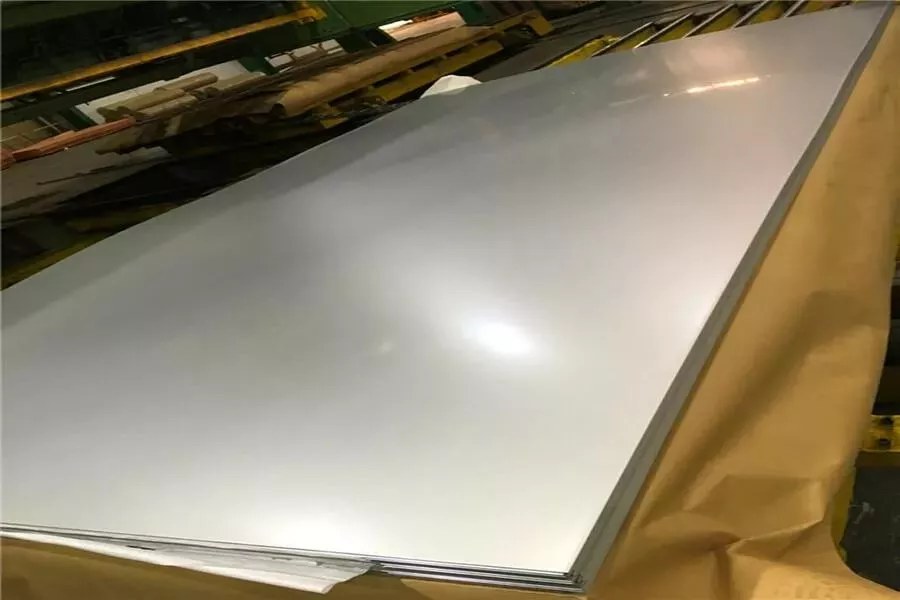
2101 — дуплекс, у которого убрали никель, но не убрали прочность
2101 (UNS S32101, EN 1.4162, торговое имя LDX 2101, ГОСТ-аналог 12Х21Г5Н2АФ) — экономнолегированный дуплекс (lean duplex). В нём 21,0–22,0 % хрома, всего 1,35–1,70 % никеля, зато 4,0–6,0 % марганца и 0,20–0,25 % азота. Структура — примерно 50 % феррита и 50 % аустенита, как у 2205, а стоимость на 25–35 % ниже.
Идея простая: никель стабилизирует аустенит, но стоит дорого; марганец и азот делают то же самое почти бесплатно. Азот вдобавок мощно поднимает прочность и стойкость к питтингу — каждый 0,01 % N даёт примерно +0,16 к PREN. В результате PREN 2101 ≈ 26 — выше, чем у 304 (19) и почти как у 316L (24–25), при пределе текучести 450–530 МПа, то есть в 2,2–2,5 раза выше, чем у 304.
Где это выигрывает по-настоящему: ёмкости и резервуары большого объёма, водоподготовка и опреснение, мосты и транспортные конструкции, грузовые трюмы, системы газоочистки (FGD), арматура в бетоне, биоэтаноловые и целлюлозные заводы. Там, где 304 не дотягивает по хлоридам, а 316L или 2205 уже дорого, 2101 попадает точно в цель.
Границы применимости: 2101 не для морской воды (нужен 2205 или 2507), не выше 250–300 °C (охрупчивание 475 °C) и не для криогеники (порог хладноломкости дуплексов — около −50 °C).
Химический состав 2101 и соседей по классу
| Элемент, % | C | Si | Mn | P | S | Cr | Ni | Mo | N | Cu | Fe |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 2101 / S32101 / 1.4162 | ≤ 0,040 | ≤ 1,00 | 4,00–6,00 | ≤ 0,040 | ≤ 0,020 | 21,0–22,0 | 1,35–1,70 | 0,10–0,80 | 0,20–0,25 | 0,10–0,80 | осн. |
| 2304 / S32304 / 1.4362 | ≤ 0,030 | ≤ 1,00 | ≤ 2,00 | ≤ 0,040 | ≤ 0,030 | 21,5–24,5 | 3,0–5,5 | 0,10–0,60 | 0,05–0,20 | 0,05–0,60 | осн. |
| 2205 / S32205 / 1.4462 | ≤ 0,030 | ≤ 1,00 | ≤ 2,00 | ≤ 0,030 | ≤ 0,020 | 22,0–23,0 | 4,5–6,5 | 3,00–3,50 | 0,14–0,20 | — | осн. |
| 304 / S30400 | ≤ 0,080 | ≤ 0,75 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 18,0–20,0 | 8,0–10,5 | — | ≤ 0,10 | — | осн. |
| 316L / S31603 | ≤ 0,030 | ≤ 0,75 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 16,0–18,0 | 10,0–14,0 | 2,00–3,00 | ≤ 0,10 | — | осн. |
Марганец 4–6 % — не «наполнитель». Он расширяет область аустенита и позволяет обойтись 1,5 % никеля, но одновременно повышает растворимость азота: без марганца 0,22 % N в расплаве не удержать. Медь 0,1–0,8 % добавляют для стойкости в серной и фосфорной кислотах — она же немного снижает склонность к питтингу в кислых средах.
Есть и компромисс: высокий марганец снижает стойкость к щелевой коррозии по сравнению с 2205, а растворимость азота требует строгого контроля при сварке. Именно поэтому 2101 сваривают с присадкой ER2209, а не «своей» — она даёт больше никеля в шве и сохраняет баланс фаз.
Механические свойства листов и плит
| Состояние / толщина | σ₀,₂, МПа | σв, МПа | δ₅, % | Твёрдость, HB | KCU при −40 °C, Дж/см² |
|---|---|---|---|---|---|
| Горячекатаный, отожжённый, 3–10 мм | 480–530 | 680–780 | 28–35 | ≤ 290 | ≥ 60 |
| Горячекатаный, отожжённый, 10–40 мм | 450–500 | 650–750 | 25–32 | ≤ 290 | ≥ 50 |
| Горячекатаный, отожжённый, 40–80 мм | 430–480 | 630–730 | 25–30 | ≤ 290 | ≥ 40 |
| Холоднокатаный, 0,5–3,0 мм | 550–650 | 750–900 | 20–30 | ≤ 320 | — |
| После сварки (шов) | 400–480 | 620–720 | 20–28 | — | ≥ 35 |
Обратите внимание, как ведёт себя предел текучести с толщиной: у плиты 80 мм он падает до 430 МПа, но всё равно вдвое выше, чем у 304 того же сечения. Это позволяет уменьшить толщину стенки резервуара на 30–40 % при том же давлении — и часто именно на этом строится экономика проекта, а не на цене за килограмм.
Твёрдость ≤ 290 HB — важное ограничение для механической обработки: 2101 тверже 304, инструмент изнашивается быстрее, зато деталь не «плывёт» под нагрузкой.
Коррозионная стойкость: где 2101, а где уже 2205
| Среда | Условия | 2101 | 304 | 316L | 2205 |
|---|---|---|---|---|---|
| Питьевая и техническая вода | до 60 °C | Отлично | Отлично | Отлично | Отлично |
| Хлориды 200–500 мг/л | до 60 °C | Хорошо | Питтинг | Удовлетворительно | Отлично |
| Хлориды 500–2000 мг/л | до 40 °C | Удовлетворительно | Не применять | Питтинг | Хорошо |
| Морская вода | любая | Не применять | Не применять | Не применять | Хорошо |
| Серная кислота 5–10 % | до 40 °C | Удовлетворительно | Не применять | Удовлетворительно | Удовлетворительно |
| Щёлочи, известь, аммиак | до 80 °C | Отлично | Хорошо | Хорошо | Отлично |
| Атмосфера промышленная | — | Отлично | Хорошо | Хорошо | Отлично |
PREN = Cr + 3,3 × Mo + 16 × N: у 2101 это 21,5 + 3,3 × 0,3 + 16 × 0,22 ≈ 26. Критическая температура питтинга (CPT) в стандартном растворе ASTM G48 — около 25–30 °C, у 304 — 10–15 °C, у 2205 — 45–50 °C. Именно CPT, а не PREN, определяет, можно ли ставить материал в конкретный аппарат: если рабочая температура выше CPT, питтинг начнётся независимо от концентрации.
Щелевая коррозия — слабое место всех lean duplex. В зазорах под прокладками, под налипшим продуктом, в резьбовых соединениях 2101 деградирует быстрее 2205. Конструктивно это лечится: сварные швы сплошные (не прерывистые), прокладки из PTFE, дренаж в нижних точках, отсутствие «карманов».
Сортамент листов и плит 2101
| Вид | Толщина, мм | Ширина, мм | Длина, мм | Состояние | Примечание |
|---|---|---|---|---|---|
| Лист холоднокатаный | 0,5–3,0 | 1000–1500 | 2000–3000 | 2B, 2D | Для обшивки, лотков, кожухов |
| Лист горячекатаный | 3,0–10,0 | 1500–2000 | 6000 | No.1, травленый | Основной сортамент |
| Плита | 10–40 | 2000–2500 | 6000 | No.1, травленый | Ёмкости, резервуары |
| Плита толстая | 40–80 | 2000–2500 | 6000 | No.1 | Опорные конструкции, фланцы |
| Рулон | 0,5–6,0 | 1000–1500 | — | 2B / No.1 | Для профилирования и сварки труб |
| Полоса, шина | 3–20 | 50–300 | 6000 | No.1 | Арматура, крепёж, анкеры |
Допуски по толщине для горячекатаного листа — ±0,3 мм до 10 мм и ±0,5 мм свыше 10 мм по EN 10028-7. Для плит, из которых вальцуют обечайки, важна не столько толщина, сколько плоскостность: допуск 10 мм/м на плите 2500 × 6000 означает, что после вальцовки кромки могут не сойтись на 3–4 мм, и придётся подгонять стык.
Сварка и обработка 2101
| Операция | Режим | Присадка | Погонная энергия | После сварки |
|---|---|---|---|---|
| TIG | 60–120 А | ER2209 | ≤ 1,0 кДж/мм | Травление + пассивация |
| MIG / MAG | 120–220 А | ER2209 | ≤ 1,5 кДж/мм | Травление |
| Плазма | 100–200 А | ER2209 | ≤ 1,5 кДж/мм | Травление |
| Лазер | 2–4 кВт | ER2209 (опция) | ≤ 0,8 кДж/мм | Без обработки |
| Электронно-лучевая | — | — | — | Для толстых плит |
Четыре правила, которые нельзя нарушать. Присадка ER2209 (22 % Cr, 9 % Ni, 3 % Mo) — она даёт в шве достаточно никеля, чтобы сохранить 40–60 % аустенита. Если варить «своим» металлом или ER308L, в шве останется 70–80 % феррита, и он станет хрупким. Погонная энергия ≤ 1,5 кДж/мм — иначе феррит укрупняется и шов теряет вязкость. Межпроходная температура ≤ 150 °C — обязательный контроль, особенно на плите 40 мм. Азот в защитном газе (Ar + 2–3 % N₂) для корня шва — иначе азот выгорает и в корне образуется ферритная структура.
Термообработка после сварки не проводится и запрещена: нагрев выше 300 °C вызывает выделение сигма-фазы и охрупчивание. Если конструкция требует отжига по технологическим причинам, значит, выбран не тот материал.
2101 против 304, 316L, 2304 и 2205
| Параметр | 2101 | 304 | 316L | 2304 | 2205 |
|---|---|---|---|---|---|
| PREN | 26 | 19 | 24–25 | 25–26 | 34–35 |
| σ₀,₂, МПа | 450–530 | 200–250 | 200–250 | 400–450 | 450–500 |
| Ni, % | 1,5 | 8–10,5 | 10–14 | 3–5,5 | 4,5–6,5 |
| Относительная цена листа | 1,00 | 0,85 | 1,10 | 1,05 | 1,35 |
| Стойкость к КРН в хлоридах | Высокая | Низкая | Средняя | Высокая | Очень высокая |
| Макс. рабочая температура | 250–300 °C | 400 °C | 400 °C | 300 °C | 300 °C |
| Свариваемость | Хорошая | Отличная | Отличная | Хорошая | Хорошая |
| Морская вода | Нет | Нет | Нет | Нет | Да (с оговорками) |
Пересчёт «цена за килограмм» здесь обманчив: за счёт вдвое более высокого предела текучести толщина стенки уменьшается на 30–40 %, и стоимость готовой конструкции из 2101 часто ниже, чем из 304, при вдвое лучшей стойкости к хлоридам. Это и есть основной аргумент в проектах водоподготовки и резервуаростроения.
Где применяют 2101
- Резервуары и ёмкости: питьевая вода, пожарные запасы, технологические баки, биореакторы.
- Водоподготовка и опреснение: линии обратного осмоса, ёмкости рассола низкой концентрации.
- Мосты и транспортные конструкции: балки, настилы, ограждения, ремонтные плиты (прочность + коррозия).
- Грузовые трюмы и вагоны: обшивка, полы, крепления.
- Целлюлоза и бумага: бассейны, промывные линии, ёмкости белого щёлока.
- Газоочистка (FGD): абсорберы, каналы, распылительные коллекторы.
- Арматура в бетоне: стержни, анкеры, сетки для ответственных сооружений.
FAQ
2101 — это дуплекс или аустенит? Дуплекс: структура примерно 50 % феррита и 50 % аустенита. Внешне и по обработке он ближе к нержавеющей стали, но прочнее и магнитнее аустенитных марок.
2101 магнитится? Да, заметно: ферритная составляющая даёт магнитный отклик. Это нормально и не является дефектом. Для немагнитных применений 2101 не подходит.
Можно ли заменить 316L на 2101? Часто да, и с выигрышем по прочности и цене — при условии, что среда не содержит хлоридов выше 500 мг/л и температура ниже 60 °C. Для морской воды и концентрированных хлоридов замена недопустима.
Почему при сварке 2101 используют присадку ER2209, а не свою? Своя присадка даёт в шве избыток феррита (70–80 %) из-за выгорания азота. ER2209 содержит больше никеля и молибдена, что сохраняет баланс фаз 40–60 % аустенита и вязкость шва.
Можно ли гнуть плиты 2101? Да, минимальный радиус гибки — 2,0–2,5 толщины при комнатной температуре, 1,5 толщины при подогреве 100–150 °C. Холодная гибка на радиус меньше 2t даёт трещины по кромке.
Что дальше
Сравните с 2205 (S32205) — прутками из дуплекса для более агрессивных сред и с 2304 (S32304) — бесшовными трубами для трубных пучков. Для тонкого листа под пищевые среды — 304L (S30403) холоднокатаные листы, для супердуплекса в морской воде — 2507 (S32750) кованые кольца и стаканы. Массу плиты по толщине и формату считает калькулятор, запрос на плиту 20 мм с сертификатом EN 10204 3.1 — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo