303 (S30300, 12Х18Н10Е, 1.4305): свободнообрабатываемые шлифованные прутки
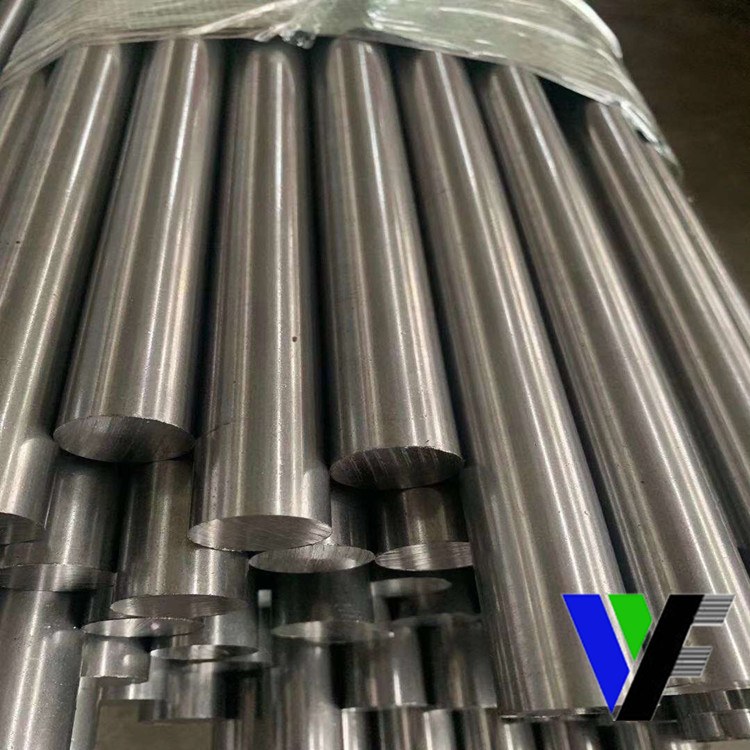
303 — нержавейка, созданная ради стружки
303 (UNS S30300, ГОСТ 12Х18Н10Е, EN 1.4305 / X8CrNiS18-9, JIS SUS303) — аустенитная нержавеющая сталь, в которую сознательно введена сера 0,15–0,35 %. Сера образует сульфиды марганца, работающие как внутренняя смазка и как концентраторы напряжений: стружка ломается короткими сегментами, не наматывается на резчик, тепло отводится вместе с ней.
Результат — индекс обрабатываемости около 78 % от автоматной стали 1213, тогда как у 304 он составляет 45 %, у 316L — 36 %. На токарном станке с ЧПУ это разница между 60 м/мин и 180–200 м/мин при той же стойкости пластины. Для деталей, которые точат из прутка миллионами — винты, гайки, штуцеры, ниппели, оси, втулки, корпуса датчиков, — это прямой пересчёт себестоимости.
Плата за это три конкретные вещи, и о них нужно знать до заказа:
- Сварка практически исключена. Сульфидные включения при плавлении дают горячие трещины и пористость; шов получается водородно-хрупким. 303 не варят — её соединяют резьбой, запрессовкой, пайкой.
- Коррозионная стойкость ниже, чем у 304, особенно в хлоридах: сульфиды служат площадками зарождения питтинга. PREN ≈ 17–18 против 19–20 у 304.
- Пластичность и ударная вязкость ниже: относительное удлинение 35–45 % вместо 55–60 %, поэтому холодная гибка возможна, но с большими радиусами.
303 — это не «плохой 304», а другой инструмент. Если деталь не варят и она работает в слабоагрессивной среде (атмосфера, пресная вода, масла, пищевые жидкости, моющие растворы) — 303 дешевле в обработке и часто дешевле в итоге. Если среда хлоридная или деталь сварная — берут 304 или 316L.
Химический состав: 303, 12Х18Н10Е и 1.4305
| Элемент, % | C | Si | Mn | P | S | Cr | Ni | Mo | Cu | Fe |
|---|---|---|---|---|---|---|---|---|---|---|
| AISI 303 / S30300 | ≤ 0,15 | ≤ 1,00 | ≤ 2,00 | ≤ 0,20 | 0,15–0,35 | 17,0–19,0 | 8,0–10,0 | ≤ 0,60 | ≤ 1,00 | осн. |
| ГОСТ 12Х18Н10Е | ≤ 0,12 | ≤ 0,80 | ≤ 2,00 | ≤ 0,035 | 0,15–0,25 | 17,0–19,0 | 9,0–11,0 | ≤ 0,30 | ≤ 0,30 | осн. |
| EN 1.4305 / X8CrNiS18-9 | ≤ 0,10 | ≤ 1,00 | ≤ 2,00 | ≤ 0,045 | 0,15–0,35 | 17,0–19,0 | 8,0–10,0 | — | ≤ 1,00 | осн. |
| 304 / S30400 — для сравнения | ≤ 0,08 | ≤ 0,75 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 18,0–20,0 | 8,0–10,5 | — | ≤ 1,00 | осн. |
Три строки различий, которые важны на практике. Фосфор: в 303 допускается до 0,20 % — это в четыре раза выше, чем у 304; фосфор тоже облегчает стружколомание, но дополнительно охрупчивает металл. Никель: ГОСТ 12Х18Н10Е требует 9–11 %, европейский 1.4305 — 8–10 %, и это реальная разница в устойчивости аустенита: при нижней границе никеля пруток становится слабомагнитным после сильной деформации. Молибден: в 303 допускается до 0,60 % как примесь (в 304 его нет), но на коррозию это почти не влияет — сера всё перекрывает.
Механические свойства прутков 303
| Состояние поставки | Ø, мм | σ₀,₂, МПа | σв, МПа | δ₅, % | Твёрдость | Примечание |
|---|---|---|---|---|---|---|
| Горячекатаный, отожжённый | 20–120 | ≥ 190 | ≥ 500 | ≥ 40 | ≤ 90 HRB | Основа для механической обработки |
| Тянутый, отожжённый (bright annealed) | 3–40 | 220–280 | 550–650 | 40–50 | 85–95 HRB | Лучшая точность Ø, h9 |
| Тянутый нагартованный | 3–25 | 450–600 | 700–850 | 12–25 | 25–32 HRC | Оси, штифты, крепёж без нарезки |
| Шлифованный, полированный h9 | 4–80 | 250–320 | 580–680 | 35–45 | 88–96 HRB | Валы, штоки, направляющие |
| Обточенный (peeled), h11 | 30–160 | 210–260 | 520–620 | 40–50 | ≤ 92 HRB | Крупные диаметры под дальнейшее точение |
Отожжённый 303 не упрочняется термообработкой: это аустенит, закалка ему ничего не даёт. Единственный способ поднять прочность — нагартовка (холодное волочение, правка, обкатка). Если деталь должна быть прочной и вязкой одновременно, берут нагартованный пруток и снимают наклёп в зоне резания, либо переходят на 17-4PH — но тогда теряется вся экономика обработки.
Обрабатываемость: сравнение с 304, 316L и 416
| Марка | Индекс обрабатываемости, % (1213 = 100) | Скорость точения твердосплавом, м/мин | Стойкость пластины, дет./кромка | Тип стружки |
|---|---|---|---|---|
| 303 / 12Х18Н10Е | 75–85 | 170–210 | 250–400 | Короткая, сыпучая |
| 304 / 08Х18Н10 | 40–50 | 60–80 | 40–70 | Сливная, намотка |
| 316L / 03Х17Н14М3 | 30–40 | 50–70 | 30–50 | Сливная, нагартовка |
| 416 / 12Х13 (автоматная) | 85–90 | 180–220 | 300–450 | Короткая, но коррозия хуже |
| 430F / 12Х17 (автоматная) | 80–85 | 150–190 | 250–350 | Короткая, магнитная |
Для мелких деталей из 303 обычно применяют сверление и нарезку резьбы без СОЖ высокого давления: сульфиды работают как твёрдая смазка, и метчик идёт заметно легче. Единственная операция, где 303 требует осторожности, — развёртывание и протяжка: включения сульфидов дают повышенную шероховатость по кромке, и допуск IT7 достигается труднее, чем на 304.
Сортамент шлифованных и обточенных прутков
| Форма | Диаметр / размер, мм | Допуск | Длина, мм | Кривизна | Состояние поверхности |
|---|---|---|---|---|---|
| Круг шлифованный | 3–80 | h9 (IT8 опционально) | 2000–6000 | ≤ 1,0 мм/м | Ra 0,4–0,8, полировка до Ra 0,2 |
| Круг обточенный (peeled) | 30–160 | h11 | 3000–6000 | ≤ 1,5 мм/м | Ra 1,6–3,2, без обезуглероживания |
| Круг тянутый | 3–40 | h9 / h10 | 3000–6000 | ≤ 1,0 мм/м | Светлый, Ra 0,8–1,2 |
| Шестигранник | 5–70 (под ключ) | h11 | 3000–4000 | ≤ 1,0 мм/м | Тянутый, светлый |
| Квадрат | 6–60 | h11 | 3000–4000 | ≤ 1,0 мм/м | Тянутый, светлый |
| Пруток в прутковых автоматах | 3–32 | h9, ±0,02 | 2500–3500 | ≤ 0,5 мм/м | Полированный, для подачи без правки |
Прутки для автоматов продольного точения (Swiss-type) заказывают с допуском ±0,02 мм и кривизной не более 0,5 мм/м — иначе направляющая втулка «съедает» точность уже на первом проходе. Для обработки на обрабатывающих центрах с цангой достаточно h9 и кривизны 1 мм/м.
Термообработка, которой у 303 почти нет
| Операция | Температура | Среда | Выдержка | Что даёт |
|---|---|---|---|---|
| Закалка (гомогенизация) | 1010–1120 °C | Вода / воздух | 30–60 мин | Растворение сульфидов, снятие наклёпа |
| Отжиг для снятия напряжений | 400–450 °C | Воздух | 1–2 ч | Снятие напряжений после точения, без потери прочности |
| Отжиг после сварки | не применяется | — | — | 303 не сваривают |
| Азотирование | не рекомендуется | — | — | Хрупкий слой из-за серы |
Закалка 1010–1120 °C с быстрым охлаждением нужна только после холодной деформации или для восстановления пластичности перед гибкой. Быстрое охлаждение обязательно: при медленном в интервале 600–850 °C выделяются карбиды хрома по границам зёрен, и без того низкая стойкость 303 падает ещё на треть.
Коррозионная стойкость: где 303 можно и где нельзя
| Среда | Температура | Оценка для 303 | Комментарий |
|---|---|---|---|
| Атмосфера, в т. ч. промышленная | до 60 °C | Хорошо | Стойкость к пятнам ниже, чем у 304 |
| Пресная вода, конденсат | до 80 °C | Удовлетворительно | Возможна точечная коррозия по сульфидам |
| Пищевые жидкости, моющие растворы | до 100 °C | Хорошо | Допустимо для неконтактных деталей оборудования |
| Морская вода, рассолы | любая | Не применять | Питтинг за недели |
| Хлориды + температура > 60 °C | — | Не применять | Риск КРН и питтинга |
| Разбавленные органические кислоты | до 40 °C | Удовлетворительно | Уксус, лимонная — с оговорками |
| Щёлочи, аммиак | до 80 °C | Хорошо | — |
Практическое правило: если деталь из 303 полируется до Ra ≤ 0,4 и промывается после контакта с агрессивной средой, её ресурс в слабых хлоридах вырастает в разы. Грубая токарная поверхность с заусенцами наоборот становится концентратором питтинга.
Где применяют прутки 303
- Крепёж: винты, болты, гайки, шпильки, шайбы для пищевого и медицинского оборудования, где не нужна сварка.
- Арматура и фитинги: штуцеры, ниппели, переходники, быстроразъёмы, корпуса кранов малого диаметра.
- Валы и оси: штоки пневмоцилиндров, валы насосов малой мощности, направляющие, шпиндели приборов.
- Детали КИПиА: корпуса датчиков, держатели, резьбовые втулки, гайки сальников.
- Медицинская техника: неимплантируемые детали, рукоятки, зажимы (без контакта с кровью).
- Декоративная фурнитура: стойки ограждений, ручки, петли — там, где важна обработка, а не агрессивная среда.
FAQ
303 можно варить аргоном? Нет. Сера 0,15–0,35 % при сварке даёт горячие трещины и поры, а шов теряет коррозионную стойкость полностью. Если деталь сварная — берут 304 или 316L; если нужна и обработка, и сварка, идут на компромисс: 304 с повышенной подачей или 316L с хорошим охлаждением.
Чем 303 отличается от 12Х18Н10Е? Это один и тот же класс: 12Х18Н10Е — отечественное обозначение автоматной аустенитной стали по ГОСТ 5632, «Е» означает повышенное содержание серы для улучшения обрабатываемости. Различия в допусках: по ГОСТ сера 0,15–0,25 % и никель 9–11 %, по ASTM — сера до 0,35 % и никель 8–10 %.
Почему 303 иногда магнитится? Из-за деформации: аустенит в 303 менее стабилен (никеля на нижней границе), и при сильном волочении или правке часть аустенита переходит в мартенсит деформации. Слабая магнитность (μ ≤ 1,5) для тянутых прутков — норма, а не брак.
Можно ли заменить 303 на 416, если нужна скорость? Только если среда неагрессивная и деталь не контактирует с влагой: 416 (12Х13) обрабатывается ещё быстрее, но коррозионная стойкость у неё существенно ниже, и она магнитна. Для пищевого оборудования и влажных зон замена недопустима.
Какие допуски реально держит шлифованный пруток 303? h9 — стандарт, IT8 — по заказу на диаметрах до 50 мм, при полировке достижимо h7 на коротких прутках. Кривизна ≤ 1 мм/м, для автоматов — ≤ 0,5 мм/м. Длина 2–6 м, торцы пилятся под углом 90° ± 0,5°.
Что дальше
Сравните с 416 (S41600) — свободнорежемыми прутками 12Х13: они быстрее в обработке, но заметно слабее по коррозии. Для коррозионно-ответственных валов и штоков берите 316L (S31603) круглые прутки, для прочности с термообработкой — 17-4PH (S17400). Массу прутка по диаметру и длине считает калькулятор, запрос на шлифованный пруток h9 с допуском ±0,02 мм — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo