316Ti (1.4571, 10Х17Н13М2Т): бесшовные трубы для теплообменников
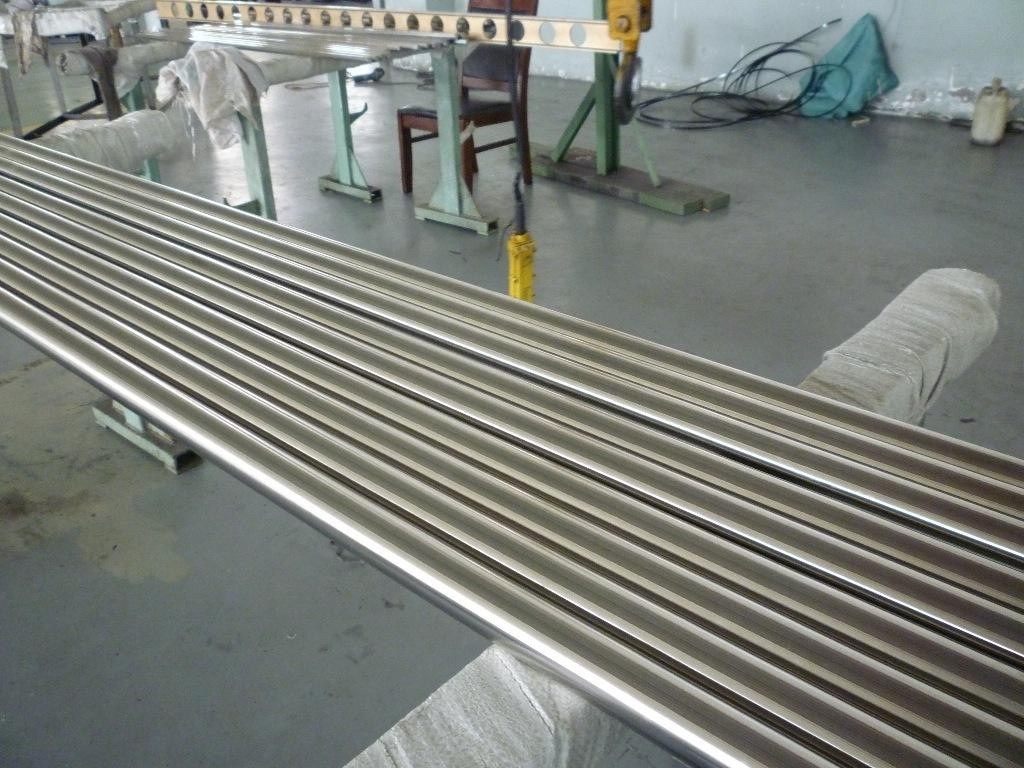
316Ti — 316L, который не боится 500 °C
316Ti (EN 1.4571 / X6CrNiMoTi17-12-2, ГОСТ 10Х17Н13М2Т, UNS S31635) — аустенитная нержавеющая сталь с молибденом 2,0–2,5 % и титаном в количестве от 5 × C до 0,70 %. Титан связывает углерод в стойкие карбиды TiC и не даёт хрому уходить из твёрдого раствора — а значит, не даёт развиваться межкристаллитной коррозии (МКК) после сварки и длительного нагрева в интервале 450–850 °C.
Разница с 316L кажется косметической — там углерод ≤ 0,03 %, здесь ≤ 0,08 % плюс титан. На практике она решает три задачи:
- Сварные конструкции без термообработки. Толстостенный трубопровод, змеевик, кожух теплообменника: 316L после сварки в зоне термического влияния склонен к МКК при работе в кислотах, 316Ti — нет.
- Работа при 400–550 °C. Выше 450 °C 316L постепенно сенсибилизируется, 316Ti держит до 550 °C по МКК.
- Кислотные среды с хлоридами. Молибден 2,5 % даёт PREN ≈ 25–26 против 24 у 316L и 19 у 304.
Именно поэтому 316Ti — стандартная марка труб для кожухотрубных теплообменников в химии, нефтехимии, целлюлозно-бумажной отрасли и пищевом производстве: трубная решётка, U-образные трубы, змеевики, рубашки реакторов.
Где 316Ti проигрывает: в сильно хлоридных средах (морская вода, рассолы) он не конкурент 904L, 254SMO или дуплексу 2205 — там нужно PREN ≥ 34. И он не годится для криогеники: при −196 °C аустенит стабилен, но ударная вязкость сварного шва требует отдельной аттестации.
Химический состав 316Ti и аналогов
| Элемент, % | C | Si | Mn | P | S | Cr | Ni | Mo | Ti | N |
|---|---|---|---|---|---|---|---|---|---|---|
| EN 1.4571 / X6CrNiMoTi17-12-2 | ≤ 0,08 | ≤ 1,00 | ≤ 2,00 | ≤ 0,045 | ≤ 0,015 | 16,5–18,5 | 10,5–13,5 | 2,00–2,50 | 5×C–0,70 | ≤ 0,10 |
| ГОСТ 10Х17Н13М2Т | ≤ 0,10 | ≤ 0,80 | ≤ 2,00 | ≤ 0,035 | ≤ 0,020 | 16,0–18,0 | 12,0–14,0 | 2,00–3,00 | 5×C–0,60 | — |
| UNS S31635 | ≤ 0,08 | ≤ 0,75 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 16,0–18,0 | 10,0–14,0 | 2,00–3,00 | 5×C–0,70 | ≤ 0,10 |
| 316L / 1.4404 — для сравнения | ≤ 0,03 | ≤ 1,00 | ≤ 2,00 | ≤ 0,045 | ≤ 0,015 | 16,5–18,5 | 10,0–13,0 | 2,00–2,50 | — | ≤ 0,10 |
Титан — не «добавка для галочки». Его количество привязано к углероду: на каждый 0,01 % C нужно минимум 0,05 % Ti (соотношение 5:1), иначе часть углерода останется несвязанной. При C = 0,05 % это 0,25 % Ti — ниже этой границы стабилизация не работает, и сталь ведёт себя как обычный 316 с повышенным углеродом.
Обратная сторона — нитриды титана. При разливке TiN выделяются в виде угловатых частиц 5–20 мкм, которые ухудшают полируемость и становятся концентраторами при гибке тонкой стенки. Поэтому для труб с гибкой на малый радиус предпочитают 316L, а 316Ti — для прямых труб и сварных узлов.
Механические свойства при температуре
| Температура | σ₀,₂, МПа | σв, МПа | δ₅, % | KCU, Дж/см² | Модуль упругости, ГПа |
|---|---|---|---|---|---|
| +20 °C | ≥ 210 | 500–700 | ≥ 40 | ≥ 100 | 200 |
| +100 °C | 175 | 460–620 | ≥ 38 | ≥ 90 | 194 |
| +200 °C | 150 | 420–560 | ≥ 35 | ≥ 80 | 186 |
| +300 °C | 132 | 390–520 | ≥ 32 | ≥ 70 | 178 |
| +400 °C | 120 | 370–490 | ≥ 30 | ≥ 60 | 170 |
| +500 °C | 112 | 350–460 | ≥ 28 | ≥ 50 | 162 |
Для расчёта теплообменника важны два числа: σ₀,₂ при рабочей температуре (по нему считают допускаемое давление) и коэффициент линейного расширения 16,0–17,5 × 10⁻⁶ 1/K в интервале 20–400 °C. Второй параметр определяет термические напряжения в трубной решётке: если кожух из углеродистой стали, а трубы из 316Ti, разница расширений даёт до 3–4 мм на 6-метровом пучке, и решётка должна это компенсировать.
Теплопроводность 316Ti — 15–16 Вт/(м·К) при 20 °C, что в 2,5 раза ниже, чем у углеродистой стали. Это не недостаток, а причина, по которой стенку делают тонкой: 1,0–1,5 мм вместо 3 мм дают выигрыш в теплопередаче больше, чем любое изменение геометрии.
Сортамент бесшовных труб 316Ti
| Параметр | Диапазон | Допуск | Стандарт |
|---|---|---|---|
| Наружный диаметр | 6–76 мм (до 114 мм по заказу) | ±0,10 мм (< 30); ±0,15 мм (30–50); ±0,20 мм (> 50) | EN 10216-5, ASTM A213 |
| Толщина стенки | 0,5–6,0 мм | ±10 % (±7,5 % для D3) | EN 10216-5 D3/D4 |
| Длина | 3–13 м (мерная), 6 м — стандарт | +10 / 0 мм | ГОСТ 9941, EN 10216-5 |
| Кривизна | ≤ 1,5 мм/м (холоднодеформированные) | — | — |
| Состояние | холоднодеформированные, термообработанные, травленые | — | 1050–1100 °C, вода |
| Испытания | гидроиспытание, ЭМА/вихреток, УЗК | — | EN 10216-5, ASTM A213 |
| Концы | гладкие, под фаску, под приварку | — | — |
Классы допусков D3 и D4 — то, что чаще всего путают при заказе. D3: ±7,5 % по стенке и ±0,5 % по массе; D4: ±7,5 % по стенке, но с обязательным контролем внутреннего диаметра. Для теплообменников с развальцовкой труб в решётке нужен контроль внутреннего диаметра — иначе вальцовка не даст герметичность.
Сварка и обработка: где 316Ti выигрывает
| Операция | Режим | Присадка | Термообработка после | Примечание |
|---|---|---|---|---|
| TIG (аргон) | 80–120 А, 8–12 л/мин Ar | ER316Ti, ER316L | Не требуется | Основной способ для труб |
| Плазма | 100–160 А | ER316L | Не требуется | Толщина > 6 мм |
| Лазерная | 1,5–3 кВт | ER316L (опция) | Не требуется | Тонкая стенка, минимальная зона КТВ |
| Электронно-лучевая | — | — | Не требуется | Ответственные узлы |
| Пайка | 600–700 °C | Ag-Cu-Zn | — | Не для агрессивных сред |
| Травление шва | HNO₃ + HF, 20–40 °C | — | — | Обязательно для кислых сред |
Ключевое преимущество: после сварки термообработка не нужна. 316L в сварном шве при толщине > 8 мм и работе в кислоте требует отжига 1050 °C, что для готового теплообменника физически невозможно. 316Ti эту проблему снимает — титан держит углерод, хром остаётся в растворе, МКК не развивается.
Но есть условие: температура сварки не должна превышать 1500 °C в зоне плавления слишком долго, иначе титан выгорает и его локальная концентрация падает ниже 5 × C. На практике это означает: не варить «на больших токах с длинной дугой», использовать поддув аргона с двух сторон и не допускать окалины.
316Ti против 316L, 321 и 317L
| Марка | Mo, % | Ti | PREN | Макс. температура по МКК | Сварка без термообработки | Типичное применение |
|---|---|---|---|---|---|---|
| 316Ti / 1.4571 | 2,0–2,5 | 5×C–0,70 | 25–26 | 550 °C | Да | Теплообменники, химия, целлюлоза |
| 316L / 1.4404 | 2,0–2,5 | — | 24–25 | 400 °C | Да (до 8 мм) | Пищевое оборудование, фарма |
| 321 / 1.4541 | — | 5×C–0,70 | 18–19 | 550 °C | Да | Высокотемпературные выхлопы, печи |
| 317L / 1.4438 | 3,0–4,0 | — | 30–31 | 400 °C | Да | Кислоты с хлоридами |
| 904L / 1.4539 | 4,0–5,0 | — | 34–35 | 400 °C | Да | Серная, фосфорная кислота |
| 2205 / 1.4462 | 3,0–3,5 | — | 34–35 | — | Да | Морская вода, рассолы |
Если среда содержит хлориды выше 200 мг/л и температура выше 60 °C — 316Ti не подходит независимо от стабилизации: там нужен дуплекс или супераустенит. Стабилизация титаном защищает от МКК, но не от питтинга.
Где применяют трубы 316Ti
- Кожухотрубные теплообменники: трубы, U-образные колена, трубные решётки, змеевики.
- Химические реакторы: рубашки охлаждения, барботеры, переливные линии.
- Целлюлозно-бумажная промышленность: варочные котлы, линии промывки, щелочные среды.
- Пищевые производства: пастеризаторы, выпарные установки, CIP-линии.
- Энергетика: подогреватели, конденсаторы, трубопроводы пара среднего давления.
- Нефтехимия: линии с сероводородом, установки аминовой очистки.
FAQ
316Ti и 316L — взаимозаменяемы? Не всегда. По механическим свойствам и коррозии в обычных средах они близки. Разница проявляется после сварки и при 450–550 °C: 316Ti не сенсибилизируется, 316L — да. Обратная замена (316Ti вместо 316L) допустима почти всегда, но 316Ti хуже полируется и хуже гнётся на малый радиус.
Почему после сварки 316Ti не нужна термообработка? Титан связывает углерод в карбиды TiC, которые выделяются при 900–1100 °C — то есть ещё в металле, до сварки. В зоне термического влияния углерода уже нет в растворе, и карбиды хрома не образуются. Хром остаётся в твёрдом растворе на уровне 17 %, МКК не развивается.
Можно ли гнуть трубы 316Ti на малый радиус? Да, но с ограничениями: минимальный радиус гибки 1,5 D для стенки ≥ 1,5 мм, 2,0 D для тонкой стенки. Нитриды титана при гибке работают как концентраторы, поэтому после гибки желателен отжиг 1050 °C, если труба идёт в агрессивную среду. Для U-образных пучков чаще берут 316L.
Что лучше для морской воды — 316Ti или 2205?
- PREN 316Ti ≈ 25, у 2205 ≈ 34; в морской воде 316Ti питтингует за месяцы, дуплекс держится годами. 316Ti применяют в морской воде только для неответственных деталей с регулярной промывкой.
Труба 10Х17Н13М2Т и 316Ti — это одно и то же? По назначению и составу — да, отечественная марка соответствует европейской 1.4571. Различия в допусках: ГОСТ 10Х17Н13М2Т требует никель 12–14 % и молибден 2–3 %, EN 1.4571 — никель 10,5–13,5 % и молибден 2,0–2,5 %. По никелю ГОСТ-марка выше, по молибдену диапазон шире.
Что дальше
Сравните с 316L (S31603) круглыми прутками для деталей без сварки и с 321 (S32100) прутками для высокотемпературных узлов без молибдена. Для хлоридных сред — 2205 (S32205) прутки и 254SMO бесшовные трубы, для теплообменников печей — Incoloy 800HT трубы и змеевики. Массу трубы по диаметру и стенке считает калькулятор, запрос на трубу D3/D4 с вихретоковым контролем — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo