420 (40Х13, S42000): полоса, квадрат и уголок для ножей и штампов
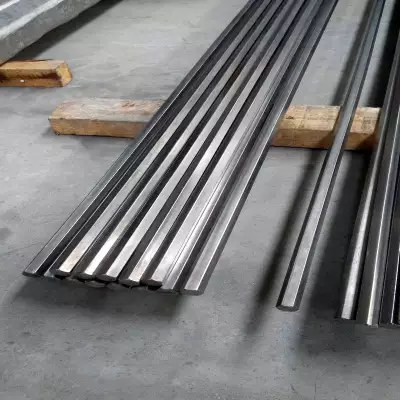
420 — «углерод, который даёт твёрдость»
420 (UNS S42000, 40Х13 по ГОСТ 5632, 1.4021 по EN, AISI 420) — мартенситная нержавеющая сталь с 0,30–0,40 % углерода и 12–14 % хрома.
Отличие от 410 (12Х13) — только в углероде: 0,15 % против 0,38 %. Но это меняет всё:
- твёрдость после закалки — 50–55 HRC против 38–42 HRC у 410;
- износостойкость выше в 2–3 раза;
- коррозионная стойкость ниже (больше хрома связывается в карбиды);
- свариваемость хуже — требует подогрева и последующей термообработки.
Поэтому 420 — сталь для режущих кромок, штамповой оснастки, изнашиваемых поверхностей и арматуры, а не для сварных конструкций.
Химический состав 420 (S42000 / 40Х13), %
| Элемент | Содержание | Роль |
|---|---|---|
| Хром (Cr) | 12,0 – 14,0 | коррозионная стойкость, карбиды |
| Углерод (C) | 0,30 – 0,40 | твёрдость, износостойкость |
| Марганец (Mn) | ≤ 1,00 | технологическая добавка |
| Кремний (Si) | ≤ 1,00 | раскисление |
| Фосфор (P) | ≤ 0,040 | примесь |
| Сера (S) | ≤ 0,030 | примесь |
| Никель (Ni) | ≤ 0,75 | остаточный |
| Молибден (Mo) | ≤ 0,50 | опционально |
| Железо (Fe) | основа | — |
Модификация 420HC (high carbon) содержит до 0,50 % C и даёт 56–58 HRC — используется в ножах среднего ценового сегмента. 420J2 (японский стандарт) — 0,26–0,40 % C, наиболее распространённая «ножовая» версия.
Термообработка 420: режимы и результат
| Этап | Температура | Среда охлаждения | Результат |
|---|---|---|---|
| Отжиг | 830 – 880 °C | с печью | ≤ 235 HB, обработка резанием |
| Закалка | 980 – 1030 °C | масло или воздух (тонкие сечения) | мартенсит, 52 – 56 HRC |
| Отпуск низкий | 150 – 200 °C | воздух | 54 – 57 HRC, максимум износостойкости |
| Отпуск средний | 300 – 400 °C | воздух | 48 – 52 HRC, баланс |
| Отпуск высокий | 600 – 700 °C | воздух | 30 – 38 HRC, максимум вязкости |
Критично: не отпускать при 450–550 °C. В этом интервале у высокоуглеродистой мартенситной стали резко падает ударная вязкость (отпускная хрупкость). Если нужна промежуточная твёрдость — либо 300–400 °C, либо сразу 600 °C и выше.
Сортамент: полоса, квадрат, уголок
| Профиль | Размеры | Состояние | Применение |
|---|---|---|---|
| Полоса (flat bar) | 3×20 – 30×200 мм | отожжённая, шлифованная | ножевые заготовки, штамповые плиты |
| Квадрат | 6×6 – 100×100 мм | г/к, калиброванный | валы, кулачки, вставки |
| Круг | 6 – 250 мм | г/к, калиброванный, шлифованный | оси, шпиндели, клапаны |
| Уголок | 20×20×3 – 100×100×10 мм | г/к, травленый | каркасы, направляющие, оснастка |
| Шестигранник | 8 – 60 мм | калиброванный | крепёж, регулировочные винты |
Стандарты: ASTM A276 (прутки), ASTM A479 (для сосудов давления), EN 10088-3, ГОСТ 5949.
420 против 410, 416 и 440C
| Свойство | 420 | 410 | 416 | 440C |
|---|---|---|---|---|
| Углерод, % | 0,30 – 0,40 | ≤ 0,15 | ≤ 0,15 | 0,95 – 1,20 |
| Макс. твёрдость | 55 HRC | 42 HRC | 42 HRC | 60 HRC |
| Обрабатываемость | средняя | хорошая | отличная | плохая |
| Коррозионная стойкость | средняя | средняя | низкая | низкая-средняя |
| Свариваемость | плохая | ограниченная | нет | нет |
| Типичная деталь | ножи, штампы, клапаны | кожухи, валы | автоматные оси | подшипники, лезвия |
Практический выбор: 410 — конструкция без высокой твёрдости; 420 — режущая кромка и износ при 52–55 HRC; 440C — максимальная твёрдость 58–60 HRC, но хрупкость и плохая обрабатываемость.
Сварка 420: почему её избегают
420 относится к плохо свариваемым сталям. При сварке без подогрева в зоне термического влияния образуется незакалённый мартенсит с высокими остаточными напряжениями — шов трескается либо сразу, либо через несколько дней.
Если сварка необходима:
- Подогрев 200–300 °C по всей толщине;
- Присадочный материал — ER420 или аустенитный ER309L для разнородных соединений;
- Термообработка после сварки — отжиг 730–790 °C с медленным охлаждением, затем закалка и отпуск детали;
- Контроль — капиллярная дефектоскопия через 48 ч (задержанные трещины).
Для сварных узлов, где нужна и твёрдость, и технологичность, чаще выбирают 431 (20Х13Н2) — у него никель повышает вязкость шва.
Где применяют 420
- Ножевые изделия — кухонные, охотничьи, складные, промышленные режущие элементы (420HC, 420J2).
- Штамповая оснастка — плиты, подкладные листы, знаки, вставки для пластмасс.
- Запорная арматура — клинья, седла, штоки для воды и пара низкого давления.
- Медицинский инструмент — скальпели, ножницы, стоматологические инструменты (многоразовые).
- Пищевое оборудование — режущие диски, ножи куттеров, измельчители.
- Насосное оборудование — валы, втулки, изнашиваемые кольца.
- Бытовой инструмент — лезвия, ножницы, садовый инструмент.
FAQ
Чем 420 отличается от 420J2 и 420HC? 420J2 — японская классификация с 0,26–0,40 % C (мягче, вязче). 420HC — высокоуглеродная версия до 0,50 % C, даёт 56–58 HRC, применяется в ножах среднего класса. Базовый 420 — 0,30–0,40 % C.
Можно ли сделать из 420 нож, который не ржавеет? Полностью — нет. 420 устойчив к бытовой влаге и пищевым средам, но при контакте с солью, кислотами и морской водой появляются пятна. Для «нержавеющего» ножа нужен 440C (хуже по стойкости) или переход на порошковые стали / 14C28N.
Почему 420 плохо сверлится в закалённом состоянии? При 52–55 HRC твёрдость выше, чем у твердосплавных свёрл общего назначения. Сверление выполняют до закалки, либо применяют свёрла с CBN/алмазным покрытием и жёсткое охлаждение.
Какая максимальная рабочая температура 420? До 400 °C длительно. Выше начинается отпуск «на ходу» — твёрдость падает, кромка теряет стойкость. Для горячих штампов нужны 4Х5МФС или H13.
Поставляете ли полосу 420 шлифованной под ножевые заготовки? Да. Полоса 3–8 мм шлифуется с допуском по толщине ±0,05 мм и поставляется в отожжённом состоянии (≤ 235 HB), готовая под лазерную резку и последующую закалку.
Что дальше
Сравните с 410 (12Х13) — листы и плиты для конструкционных деталей и с 440C (S44004) — прутки подшипниковые для максимальной твёрдости. Если нужна прочность и вязкость одновременно — 431 (20Х13Н2) — высокопрочные листы. Расчёт массы профиля — в калькуляторе, запрос на шлифованную полосу — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo