Кованые прутки и поковки из сплава Inconel 718: технология ковки, свойства и применение в авиадвигателях
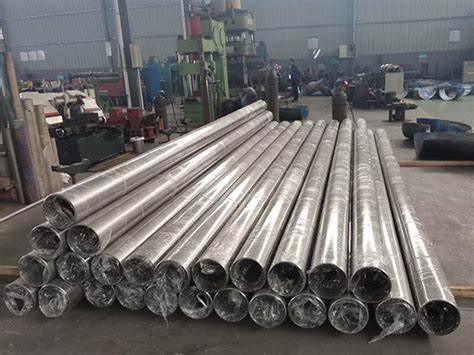
<p>Среди никелевых суперссплавов, применяемых в авиационном и энергетическом машиностроении, <strong>Inconel 718 (UNS N07718)</strong> занимает, пожалуй, первое место по объёму выпуска. Его уникальное сочетание прочности, свариваемости и стабильности свойств при длительной работе делает сплав основным материалом для дисков, валов и колец турбин. Но чтобы раскрыть потенциал 718, заготовку нельзя просто прокатать — её нужно отковать. Шанхайская группа сплавов Hangbo (Shanghai Hangbo Alloy Group) специализируется на кованых прутках и поковках из Inconel 718 и поставляет их по стандартам ASTM, AMS и ГОСТ.</p>
<p>В этой статье разобрано, почему именно ковка, а не литьё или прокатка, становится определяющим этапом для 718, как устроен процесс и что получает заказчик в итоге.</p>
<h2>Почему Inconel 718 куют, а не льют</h2> <p>Литой 718 неизбежно несёт дендритную ликвацию: легирующие элементы распределены по объёму неравномерно, а по границам зёрен скапливаются карбиды и фаза Laves. Такая структура хрупка при циклических нагрузках. Горячая ковка решает эту проблему комплексно: она дробит крупные литые зёрна, перераспределяет интерметаллиды и «заваривает» микропоры, превращая рыхлый слиток в плотный, однородный полуфабрикат.</p>
<p>Второй эффект ковки — направленная текстура волокон. При правильном коэффициенте уковки волокна металла выстраиваются вдоль оси прутка, и сопротивление усталости вдоль этой оси заметно растёт. Для деталей, работающих на растяжение и кручение, это критично.</p>
<h2>Технология ковки Inconel 718</h2> <p>Процесс начинается с переплава исходного слитка. Для авиационных плавок Hangbo применяет схему VIM + VAR (вакуумно-индукционная плавка с электродуговым переплавом в вакууме), а для дисковых заготовок добавляет ESR, чтобы гарантировать чистоту по неметаллическим включениям.</p>
<p>Заготовку нагревают в печи с защитной атмосферой до 1050–1150°C — выше температуры рекристаллизации, но строго ниже порога пережога границ зёрен. Деформацию ведут на гидравлических прессах усилием до 10000 тонн при коэффициенте уковки не менее 4:1; именно такой запас деформации гарантирует проработку структуры по всему сечению крупной поковки.</p>
<p>После ковки следует термообработка, которая и превращает сплав в конструкционный материал: закалка при 955–980°C с водяным охлаждением, затем двухступенчатое старение при 720°C (8 ч) и 620°C (10 ч). На этой стадии из твёрдого раствора выделяются упрочняющие γ′- и γ′′-фазы.</p>
<h2>Механические свойства кованого проката</h2> <p>Кованый и состаренный 718 существенно прочнее литого и заметно превосходит большинство жаропрочных сталей. При комнатной температуре он держит предел текучести свыше 1 ГПа, сохраняя при этом достаточную пластичность для механической обработки.</p>
<table> <thead><tr><th>Состояние поставки</th><th>σв, МПа</th><th>σ0,2, МПа</th><th>δ, %</th><th>Твёрдость</th></tr></thead> <tbody> <tr><td>Закалка + старение</td><td>≥1275</td><td>≥1034</td><td>≥12</td><td>HRC ≥36</td></tr> <tr><td>Отжиг (мягкое)</td><td>≥965</td><td>≥550</td><td>≥30</td><td>HB ≤330</td></tr> </tbody> </table>
<h2>Где применяют кованый Inconel 718</h2> <p>Основное применение кованых прутков и поковок из 718 — <strong>авиационные газотурбинные двигатели</strong>: диски компрессоров и турбин, валы роторов, лопатки и кольца. Далее идут <strong>энергетические установки</strong> — роторы и крепёж котлов сверхкритического давления, <strong>нефтегаз</strong> — штоки и детали устьевой арматуры для сероводородсодержащих сред (NACE MR0175), а также <strong>судостроение и ядерная техника</strong>, где требуется расчётный ресурс при повышенных температурах.</p>
<h2>Сортамент поставки</h2> <table> <thead><tr><th>Параметр</th><th>Диапазон</th></tr></thead> <tbody> <tr><td>Диаметр кованого прутка</td><td>100–500 мм</td></tr> <tr><td>Длина</td><td>1000–6000 мм (или кратно)</td></tr> <tr><td>Допуск</td><td>h11–h13 по EN 10278 либо индивидуальный</td></tr> <tr><td>Состояние поверхности</td><td>черновая ковка / шлифованная / обточенная</td></tr> <tr><td>Сертификация</td><td>3.1 / 3.2 по EN 10204, NACE MR0175</td></tr> </tbody> </table>
<h2>Контроль качества</h2> <p>Каждая поковка проходит ультразвуковой контроль по ASTM A388 или EN 10228-3, макро- и микроструктурный анализ с оценкой балла зерна по ASTM E112, проверку на отсутствие признаков пережога и испытание на межкристаллитную коррозию. Полный химический состав подтверждается методом ICP, а на ответственные детали оформляется сертификат 3.2 с участием инспектора.</p>
<p>Кованые прутки и поковки из Inconel 718 от Hangbo — это полуфабрикат с гарантированной структурой, готовый к последующей механообработке в силовые детали. Режимы термообработки подбираются индивидуально под требования чертежа заказчика, а весь путь плавки прослеживается по номеру heat до готовой поковки.</p>
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo