Кованые полые цилиндры и трубы: производство
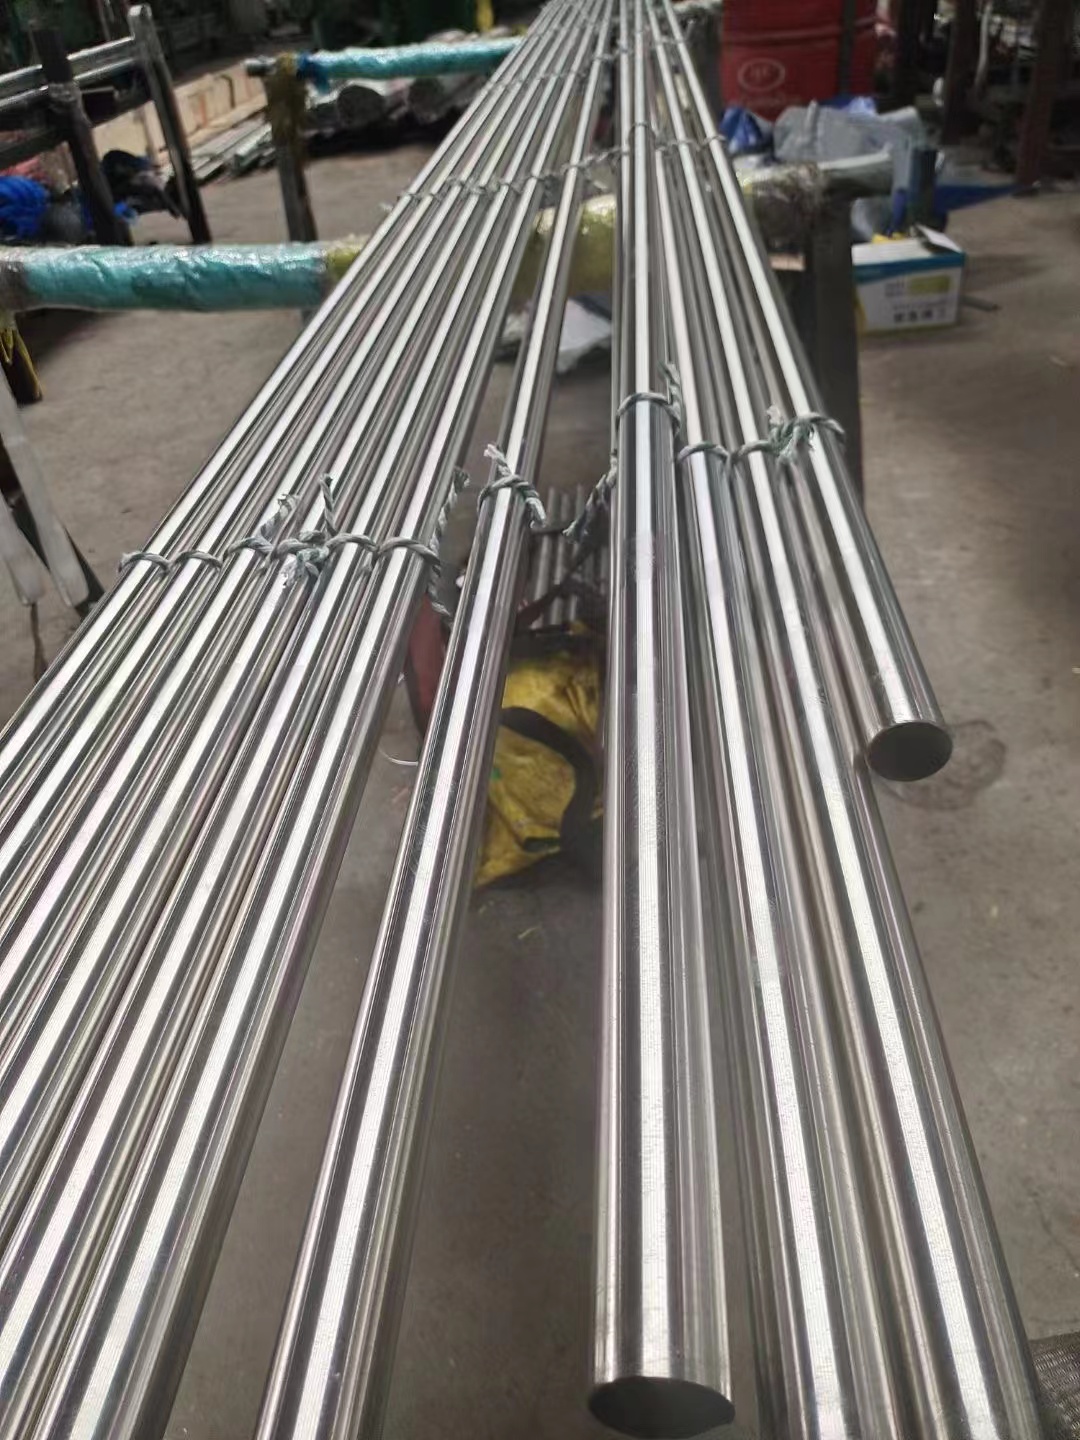
<!-- wp:image {"id":0} --> <figure class="wp-block-image"><img src="/images/articles/forged-hollow-cylinders.png" alt="Forged Hollow Cylinders Manufacturing" /></figure> <!-- /wp:image -->
<h2>Введение: когда обычной трубы недостаточно</h2>
<p>Когда давление превышает 100 бар, температура достигает 500°C, а среда становится агрессивной — стандартная бесшовная труба перестает быть надёжным решением. Здесь на сцену выходят <strong>кованые полые цилиндры и толстостенные трубы</strong>: изделия, полученные механической обработкой массивной кованой заготовки, с толщиной стенки, измеряемой сантиметрами, и механическими характеристиками, недостижимыми для трубного проката.</p>
<p>От корпусов высокопрессурных реакторов химического синтеза до liners&#x27;ов гидравлических прессов, от гильз экструдеров до цилиндров мощных компрессоров — кованые полые цилиндры работают там, где отказ недопустим.</p>
<h2>Глава 1. Методы изготовления полых кованых изделий</h2>
<h3>Метод А: Сверление и расточка (Drilling & Boring)</h3>
<p>Наиболее распространённый метод для цилиндров большого диаметра и значительной длины:</p>
<ol> <li><strong>Ковка сплошной заготовки</strong> (round billet или block) нужного диаметра с припуском на обработку</li> <li><strong>Глубинное сверление</strong> (gun drilling) через центр заготовки — создаёт предварительное отверстие</li> <li><strong>Многопроходная растачивание</strong> (boring) — доводит внутренний диаметр до точного размера с требуемой шероховатостью</li> <li><strong>Точное наружное точение</strong> — формирует внешний диаметр и концентричность</li> <li><li><strong>Финишная обработка:</strong> шлифовка, хонингование (для зеркальной внутренней поверхности), суперфиниш</li> </ol>
<p><strong>Преимущества:</strong> Любой материал (все сплавы), любые соотношения D/t, идеальная концентричность, возможность создания сложных внутренних профилей (канавки, ступени, фаски).</p>
<p><strong>Ограничения:</strong> Значительный отход металла в стружку (особенно для толстостенных изделий), более длительный цикл производства.</p>
<h3>Метод Б: Прошивка (Mandrel Forging / Punching)</h3>
<p>Для некоторых конфигураций возможно получение полости непосредственно в процессе горячей деформации:</p>
<ol> <li>Нагрев заготовки до температуры ковки</li> <li>Осадка (upsetting) для увеличения поперечного сечения</li> <li>Прошивка (punching) центральным пуансоном — создаёт грубую полость</li> <li>Раскатка или протяжка для увеличения длины и уменьшения толщины стенки</li> <li>Механическая обработка до финишных размеров</li> </ol>
<p><strong>Преимущества:</strong> Меньший расход металла, лучшая структура металла в стенке (волокна следуют форме).</p>
<h3>Метод В: Комбинированный (оптимален для крупных деталей)</h3>
<p>Для особо крупных цилиндров (D > 1000мм, L > 3000мм): начальная прошивка + последующая глубокая механическая обработка. Сочетает эффективность обоих методов.</p>
<h2>Глава 2. Материалы для толстостенных кованых цилиндров</h2>
<table> <tr><th>Материал</th><th>Типичные марки</th><th>σ₀,₂ (RT)</th><td>Макс. t° службы</td><th>Ключевое преимущество</th><th>Типовое применение</th></tr> <tr><td><strong>Углеродистая сталь</strong></td><td>AISI 1020, 1045, 4130, 4140, 4340</td><td>250-850 MPa</td><td>400-500°C</td><td>Низкая стоимость, хорошая обрабатываемость</td><td>Гидравлические цилиндры, корпуса прессов, буровые компоненты</td></tr> <tr><td><strong>Нержавеющая аустенитная</strong></td><td>304/304L (08X18H10/03X17H14M2), 316/316L (03X17H14M2), 321 (03X18H10T), 347</td><td>170-290 MPa</td><td>450-870°C*</td><td>Коррозионная стойкость, санитарность</td><td>Пищевое оборудование, фарма, реакторы чистых сред</td></tr> <tr><td><strong>Дуплексная</strong></td><td>2205 (F60), 2507 (F53)</td><td>450-550 MPa</td><td>260°C</td><td>Высокая прочность + стойкость к КРК</td><td>Морское оборудование, нефтехимия, насосы высокого давления</td></tr> <tr><td><strong>Никелевый сплав (Ni-Cr-Fe)</strong></td><td>Inconel 600/601, 800/800H</td><td>240-340 MPa</td><td>1150°C</td><td>Жаропрочность + окислительная стойкость</td><td>Печи, термореакторы, теплообменники</td></tr> <tr><td><strong>Никелевый сплав (коррозионностойкий)</strong></td><td>Inconel 625, 825, C-276 (ЭИ-276, 00X16M16B4), 686</td><td>350-520 MPa</td><td>1093°C</td><td>Экстремальная стойкость к общей/местной коррозии</td><td>Сосуды давления для агрессивных сред (H₂SO₄, HCl, морская вода)</td></tr> <tr><td><strong>Никелевый дисперсионно-твердеющий</strong></td><td>Inconel 718, 725, 925</td><td>1000-1200 MPa</td><td>650-700°C</td><td>Максимальная прочность при повышенной t°</td><td>Авиадвигатели, скважинное оборудование, высоконагруженные валы</td></tr> </table>
<h2>Глава 3. Конструктивные типы и формы</h2>
<p>Кованые полые цилиндры производятся в широком разнообразии форм:</p>
<ul> <li><strong>Прямые гладкие цилиндры:</strong> простейшая форма, постоянный внутренний и внешний диаметр по длине</li> <li><strong>Ступенчатые цилиндры:</strong> несколько диаметров вдоль оси (например, переход от фланцевого участка к рабочему)</li> <li><strong>С фланцами (интегральными):</strong> фланец выполнен заодно с телом цилиндра — максимальная прочность соединения</li> <li><li><strong>С внутренними канавками/пазами:</strong> для установки уплотнений, колец, подшипников</li> <li><strong>С коническим отверстием:</strong> для матриц, конусных соединений, фильер</li> <li><strong>Замкнутые на одном конце (cup/cap):</strong> днище + цилиндрическая стенка как единое изделие</li> </ul>
<h2>Глава 4. Контроль качества — критически важный этап</h2>
<p>Для толстостенных кованых цилиндров, работающих под высоким давлением и/или при высокой температуре, контроль качества особенно строгий:</p>
<table> <tr><th>Метод контроля</th><th>Что обнаруживает</th><th>Стандарт</th><th>Применимость</th></tr> <tr><td><strong>УЗД (Ультразвук)</strong></td><td>Внутренние дефекты: включения, поры, трещины, ликвация</td><td>ASTM E237, SEP 1923, ASME V-3</td><td>Обязателен для всех направлений (R, T, L)</td></tr> <tr><td><strong>МПД (Магнитопорошковый)</strong></td><td>Поверхностные и подповерхностные трещины (ферромагнитные материалы)</td><td>ASME V-7, ASTM E1444</td><td>Углеродистые и низколегированные стали</td></tr> <tr><td><strong>ЦД (Цветной дефектоскопия)</strong></td><td>Поверхностные трещины, поры (все материалы)</td><td>ASME V-6, ASTM E1417</td><td>Нержавеющие, никелевые, титановые сплавы</td></tr> <tr><td><strong>Рентгеновский / Гамма-контроль</strong></td><td>Внутренние дефекты в толстых сечениях</td><td>ASME V-2, ASTM E1742</td><td>Особо ответственные изделия</td></tr> <tr><td><strong>Механические испытания</strong></td><td>σᵤ, σ₀,₂, δ, ψ, KCV, твёрдость</td><td>ASTM E8/E23, ISO 148</td><td>Образцы из темплета или отдельные</td></tr> <tr><td><strong>Химический анализ</strong></td><td>Подтверждение марки сплава</td><td>ASTM E353, PMI (XRF)</td><td>Каждая плавка</td></tr> </table>
<h2>Глава 5. Типичные применения по отраслям</h2>
<h3>Нефтегазовая и нефтехимическая промышленность</h3> <ul> <li>Корпуса и liners&#x27;ы превенторов (BOP) и противовыбросового оборудования</li> <li>Высокопрессурные фланцы и переходники (15K, 10K API ratings)</li> <li>Корпуса запорной арматуры (шаровые краны, задвижки, обратные клапаны)</li> <li>Скважинное оборудование: стабилизаторы, корпуса инструментов, муфты</li> </ul>
<h3>Химическое производство</h3> <ul> <li>Корпуса автоклавов и реакторов высокого давления (Hastelloy C-276 (ЭИ-276, 00X16M16B4), Inconel 625)</li> <li>Гильзы экструдеров и шнековых машин для переработки полимеров</li> <li>Лайнеры (внутренние вставки) для защиты от коррозии</li> </ul>
<h3>Энергетика и тяжёлое машиностроение</h3> <ul> <li>Гидравлические цилиндры прессового оборудования (предел давлений до 350 MPa)</li> <li>Цилиндры и штоки мощных поршневых компрессоров</li> <li>Корпуса насосов высокого давления (топливоподача, гидравлика)</li> <li>Валы и втулки турбомашин</li> </ul>
<h3>Аэрокосмическая и оборонная промышленность</h3> <ul> <li>Корпусы ракетных двигателей и камер сгорания</li> <li>Узлы шасси и посадочных систем</li> <li>Корпусы подшипников ГТД и редукторов</li> <li>Специальные узлы для гиперзвуковой техники</li> </ul>
<h2>Почему выбирают Шанхай Ханбой Аллой?</h2>
<ul> <li><strong>Полный цикл производства:</strong> от плавки (по запросу) до финишной механической обработки</li> <li><strong>Широкий спектр материалов:</strong> все основные марки углеродистых, легированных, нержавеющих сталей, никелевых и титановых сплавов</li> <li><strong>Размерный диапазон:</strong> наружный диаметр 50–2000 мм, длина до 8000 мм, толщина стенки 10–500 мм</li> <li><strong>Точность:</strong> допуски диаметра ±0.05 мм, концентричность ≤0.03 мм, шероховатость внутренней поверхности Ra 0.4–0.8 μм (шлифованная), Ra 0.1–0.2 μм (хонингованная)</li> <li><strong>Полный пакет документов:</strong> сертификаты EN 10204 3.1/3.2, протоколы НК, PMI-отчёты, карты термообработки</li> <li><strong>Глобальная логистика:</strong> экспортная упаковка, контейнерная загрузка, оформление всех необходимых документов</li> </ul>
<hr />
<p><strong>Шанхайская группа сплавов Ханбо (Shanghai Hangbo Alloys Group)</strong></p> <p>📍 Китай, Шанхай, район Цинпу, ул. Сунхуан, д. 388</p> <p>🌐 www.hangboalloys.com</p> <p>📧 Email: Craliey1382@gmail.com | 📱 Телефон / WhatsApp: +86 19169850074</p> <p>👤 Контактное лицо: <strong>Tiffany Luo</strong></p> <p><em>Специализированный поставщик никелевых, нержавеющих и жаропрочных сплавов. Сертификат ISO 9001. Доставка по всему миру.</em></p>
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo