Листы Хастеллой и Инконель: свойства и применение
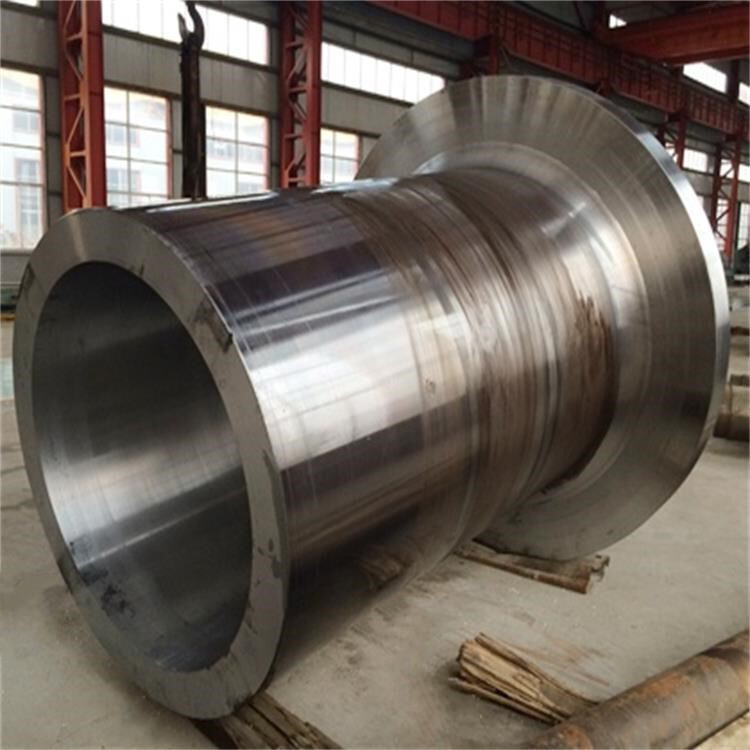
<!-- wp:image {"align":"full","size":"large","linkDestination":"none"} --> <figure class="wp-block-image alignfull size-large"><img src="/blog/wp-content/uploads/2026/08/hastelloy-plates-manufacturing.png" alt="Производство листов Хастеллой и Инконель" class="wp-image-" /></figure> <!-- /wp:image -->
<h2>Введение: почему никелевые суперплавы незаменимы в современной промышленности</h2>
<p>В мире, где промышленное оборудование работает при температурах выше 1000°C в агрессивных химических средах, обычная сталь бессильна. Здесь на сцену выходят <strong>никелевые суперплавы</strong> — семейство высокотехнологичных сплавов, возглавляемое легендарными марками <strong>Hastelloy</strong> (Хастеллой) и <strong>Inconel</strong> (Инконель). Эти материалы были разработаны ещё в середине XX века для авиакосмической отрасли, но сегодня их применение охватывает нефтегазовую переработку, химическую промышленность, энергетику и морскую инженерию.</p>
<p>Листы (плиты) из этих сплавов — один из самых востребованных полуфабрикатов. Из них изготавливают сосуды давления, теплообменные аппараты, реакционные камеры, дымовые трубы и корпуса фильтров. В этой статье мы подробно рассмотрим весь цикл производства таких листов — от плавки до финишной обработки — и объясним, какие характеристики делают их незаменимыми.</p>
<h2>Глава 1. Химический состав: фундамент исключительных свойств</h2>
<p>Основа большинства марок Hastelloy и Inconel — <strong>никель (Ni)</strong>, содержание которого колеблется от 50% до более 70%. Но именно добавочные элементы определяют специализацию каждой марки:</p>
<table class="wp-block-table"><thead><tr><th>Элемент</th><th>Роль в сплаве</th><th>Типичное содержание</th></tr></thead><tbody> <tr><td><strong>Ni (Никель)</strong></td><td>Матрица; обеспечивает стойкость к коррозии и ползучести</td><td>50–72%</td></tr> <tr><td><strong>Cr (Хром)</strong></td><td>Образует защитную оксидную плёнку (пассивацию); окислительная стойкость</td><td>14–23%</td></tr> <tr><td><strong>Mo (Молибден)</strong></td><td>Ключевой элемент сопротивления точечной коррозии и щелевой коррозии</td><td>0–28%</td></tr> <tr><td><strong>W (Вольфрам)</strong></td><td>Усиливает действие молибдена; повышает прочность при высоких температурах</td><td>0–6%</td></tr> <tr><td><strong>Fe (Железо)</strong></td><td>Снижает стоимость; улучшает обрабатываемость</td><td>0–22%</td></tr> <tr><td><strong>Co (Кобальт)</strong></td><td>Повышает прочность и жаропрочность (в некоторых марках)</td><td>0–2.5%</td></tr> </tbody></table>
<p><em>Популярные марки листов:</em> <strong>Hastelloy C-276 (ЭИ-276, 00X16M16B4)</strong> (универсальная коррозионностойкость), <strong>Hastelloy C-22 (ЭИ-22, 00X22M13B3)</strong> (улучшенная свариваемость), <strong>Inconel 625</strong> (высокая прочность без упрочняющей термообработки), <strong>Inconel 825</strong> (кислотная среда).</p>
<h2>Глава 2. Технологический маршрут производства листа</h2>
<h3>Этап 1: Вакуумно-индукционная плавка (VIM)</h3>
<p>Процесс начинается с <strong>вакуумно-индукционной плавки (Vacuum Induction Melting)</strong>. Сырьё — чистый никель, хром, молибден и другие элементы — загружается в графитовый тигль внутри вакуумной камеры. Индуктор создаёт переменное магнитное поле, нагревающее металл до 1450–1550°C.</p>
<p><strong>Зачем нужен вакуум?</strong> Кислород и азот — главные враги никелевых сплавов. Даже следовые количества газов приводят к образованию нитридов и оксидов, которые становятся очагами разрушения при высоких температурах. Вакуум (обычно 10⁻³ – 10⁻⁴ мбар) позволяет получить металл с содержанием газов менее 50 ppm.</p>
<h3>Этап 2: Вакуумно-дуговой переплав (VAR) или ESR</h3>
<p>После VIM слиток подвергается <strong>вторичному переплаву</strong> — либо вакуумно-дуговому (VAR), либо электрошлаковому (ESR). Это критически важный шаг для получения однородной структуры без сегрегации (ликвации). Слиток VAR/ESR имеет мелкозернистую структуру с равномерным распределением легирующих элементов по всему объёму.</p>
<h3>Этап 3: Горячая прокатка (Hot Rolling)</h3>
<p>Нагретый слиток (1100–1200°C) проходит через серию прокатных станов, постепенно уменьшая толщину от 200–300 мм до 20–50 мм. На этом этапе формируется основная структура материала — рекристаллизованные зерна с предпочтительной ориентацией. Контроль температуры критичен: слишком низкая приводит к трещинам, слишком высокая — к росту зёрн и потере свойств.</p>
<h3>Этап 4: Холодная прокатка (Cold Rolling) + Отжиг</h3>
<p>Для достижения конечной толщины (обычно 0.5 – 12 мм) применяется холодная прокатка с промежуточными отжигами (1050–1150°C). Каждый проход холодной деформации наклёпывает металл (повышает прочность, но снижает пластичность), а отжиг восстанавливает структуру. Этот цикл «прокатка — отжиг» повторяется 3–7 раз в зависимости от целевой толщины.</p>
<h3>Этап 5: Термообработка раствора (Solution Annealing)</h3>
<p>Финальный отжиг при температуре 1120–1180°C с последующим быстрым охлаждением (водяная закалка или воздушное охлаждение) переводит все карбиды и интерметаллиды в твёрдый раствор. Именно это состояние обеспечивает максимальную коррозионную стойкость.</p>
<h3>Этап 6: Поверхностная обработка и контроль качества</h3>
<p>Готовые листы проходят кислотное травление (pickling), шлифовку (Ra ≤ 1.6 μм), ультразвуковой контроль (UT), рентгеновский контроль, механические испытания и химический анализ (OES/ICP).</p>
<h2>Глава 3. Механические и физические свойства</h2>
<table class="wp-block-table"><thead><tr><th>Свойство</th><th>Hastelloy C-276 (ЭИ-276, 00X16M16B4)</th><th>Inconel 625</th><th>Единица</th></tr></thead><tbody> <tr><td>Предел текучести (Rp0.2)</td><td>≥ 355</td><td>≥ 415</td><td>MPa</td></tr> <tr><td>Прочность на разрыв (Rm)</td><td>≥ 690</td><td>≥ 830</td><td>MPa</td></tr> <tr><td>Удлинение (A50mm)</td><td>≥ 40%</td><td>≥ 30%</td><td>—</td></tr> <tr><td>Плотность</td><td>8.89</td><td>8.44</td><td>g/cm³</td></tr> <tr><td>Температура плавления</td><td>1325–1370</td><td>1290–1350</td><td>°C</td></tr> <tr><td>Теплопроводность</td><td>9.8</td><td>9.8</td><td>W/m·K</td></tr> </tbody></table>
<h2>Глава 4. Коррозионная стойкость: где эти листы не имеют конкурентов</h2>
<p>Количественный показатель точечной коррозии — <strong>PREN = %Cr + 3.3×%Mo + 16×%N</strong>. Для Hastelloy C-276 (ЭИ-276, 00X16M16B4): PREN ≈ 69 (очень высокая стойкость). Для Hastelloy C-22 (ЭИ-22, 00X22M13B3): PREN ≈ 70 (еще выше благодаря вольфраму). Это означает, что в морской воде и хлоридсодержащих средах эти сплавы практически не подвержены язвенной коррозии даже при повышенных температурах.</p>
<p>Щелевая коррозия — самая опасная форма для оборудования с зазорами. Молибден и хром в составе Hastelloy создают пассивную плёнку, которая восстанавливается даже в узких щелях с застойным раствором.</p>
<p>Аустенитные нержавеющие стали (304, 08X18H10), 316L (03X17H14M2) в присутствии хлоридов при температуре выше 60°C склонны к стресс-коррозионному растрескиванию (SCC). <strong>Hastelloy C-276 (ЭИ-276, 00X16M16B4) практически невосприимчив к SCC</strong> в большинстве сред, что делает его материалом выбора для морских платформ и десоляционных установок.</p>
<h2>Глава 5. Ключевые области применения</h2>
<div class="wp-block-columns"><div class="wp-block-column"> <h4>Химическая промышленность</h4> <ul><li>Реакторы для производства H₂SO₄ (серной кислоты)</li><li>Оборудование для производства ПВХ (винилхлорида)</li><li>Системы обработки отходов (scrubbers)</li></ul> </div><div class="wp-block-column"> <h4>Энергетика</h4> <ul><li>Компоненты FGD (десульфурация дымовых газов)</li><li>Теплообменники геотермальных станций</li><li>Оборудование для газовых турбин</li></ul> </div></div>
<div class="wp-block-columns"><div class="wp-block-column"> <h4>Авиация и космос</h4> <ul><li>Компрессорные диски и лопатки</li><li>Камеры сгорания</li><li>Выхлопные системы</li></ul> </div><div class="wp-block-column"> <h4>Морская и offshore</h4> <ul><li>Системы обработки морской воды</li><li>Трубопроводы платформ</li><li>Корпуса насосов и клапанов</li></ul> </div></div>
<h2>Глава 6. Сварка и обработка: практические рекомендации</h2>
<ol> <li><strong>Подготовка кромок:</strong> механическая обработка с последующей зачисткой зоны термического влияния шириной минимум 5 мм</li> <li><strong>Сварочный материал:</strong> использовать присадочные прутки совпадающей марки (ERNiCrMo-4 для C-276 (ЭИ-276, 00X16M16B4), ERNiCrMo-3 для 625)</li> <li><strong>Защитный газ:</strong> аргон (Ar) с добавлением 2–5% H₂; расход на корневой проход — 8–12 л/мин</li> <li><strong>Межслойная температура:</strong> не превышать 100°C между проходами</li> <li><strong>Термическая обработка после сварки:</strong> обычно не требуется для C-276 (ЭИ-276, 00X16M16B4) и 625</li> </ol>
<h2>Заключение</h2>
<p>Листы из сплавов Hastelloy и Inconel представляют собой вершину металлургической инженерии — материалы, созданные для работы там, где всё остальное отказывает. От химических заводов, перерабатывающих агрессивные кислоты при 200°C, до турбинных лопаток, вращающихся при 1000°C — эти листы обеспечивают надёжность, безопасность и долговечность критически важного оборудования.</p>
<p><strong>Шанхай Ханбой Аллой Групп</strong> предлагает широкий ассортимент листов из Hastelloy C-276 (ЭИ-276, 00X16M16B4), C-22 (ЭИ-22, 00X22M13B3), B-3, X, а также Inconel 625, 825, 718 в толщинах от 0.5 мм до 50 мм. Все поставки сопровождаются сертификатом EN 10204 3.1 и полным пакетом документов. Свяжитесь с нами для получения технической консультации и коммерческого предложения.</p>
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo