Сварочная проволока из никелевых сплавов: марки, выбор и технология сварки
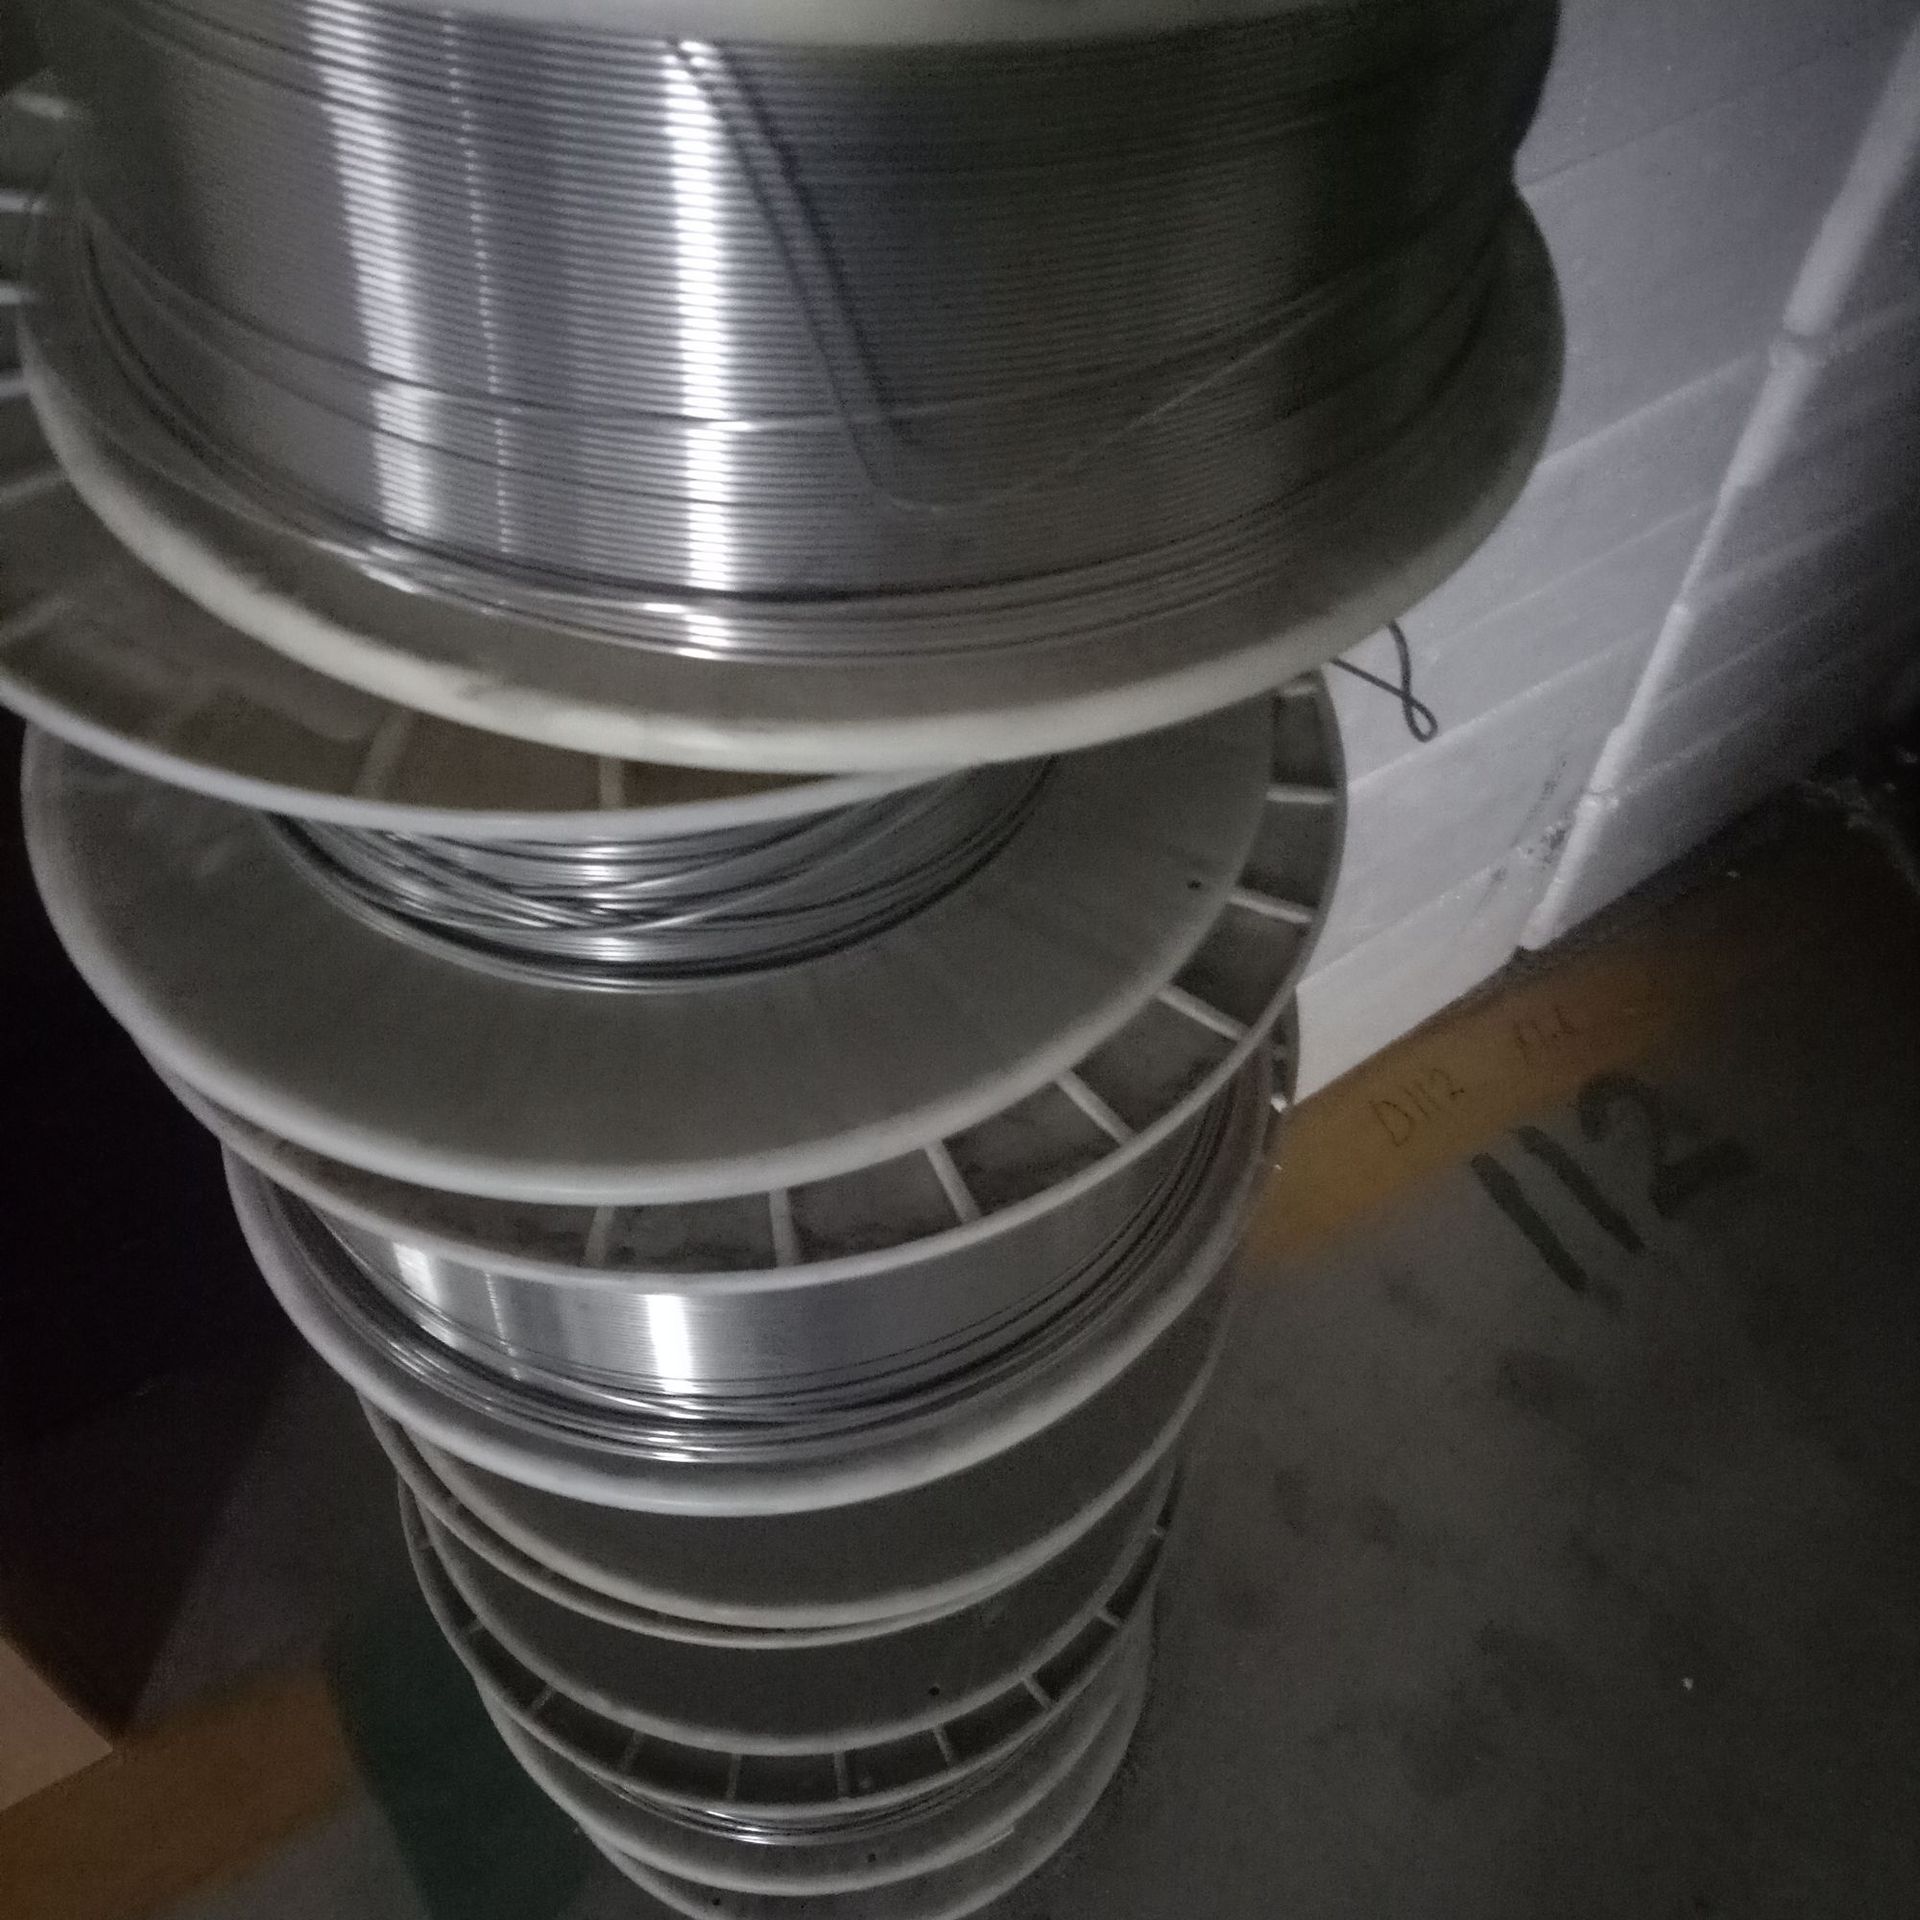
<h2>Введение</h2> <p>Никелевые сплавы славятся не только коррозионной стойкостью и жаропрочностью, но и одним требованием, которое отличает их сварку от сварки стали: <strong>присадочный материал должен быть подобран точно под основной сплав</strong>. Неправильно выбранная проволока — и шов получит худшую стойкость, чем основной металл, станет «слабым звеном» и разрушится первым.</p> <p>Сварочная проволока для никелевых сплавов стандартизована по <strong>AWS A5.14</strong> (классификация никелевых и никель-сплавных электродов и прутков) и поставляется в бухтах (MIG), прутках (TIG) и стержнях для покрытых электродов. Каждая марка оптимально подходит к своему основному сплаву — и это не «формальность», а вопрос работоспособности сварной конструкции.</p> <p>В этой статье разбираем основные марки проволоки, правила подбора, стандарты, технологию сварки никелевых сплавов (TIG/MIG) и типовые дефекты, чтобы сварщик и инженер могли осознанно выбирать присадку.</p> <h2>Основные марки проволоки и их соответствие</h2> <table> <thead> <tr> <th>Марка (AWS A5.14)</th> <th>Состав (основа)</th> <th>Для каких сплавов</th> </tr> </thead> <tbody> <tr> <td>ERNiCrMo-3</td> <td>Ni-Cr-Mo-Nb</td> <td>Inconel 625, Inconel 718, Incoloy 825, разнородные соединения</td> </tr> <tr> <td>ERNiCrMo-4</td> <td>Ni-Cr-Mo-W, низкий C</td> <td>Hastelloy C-276, C-22</td> </tr> <tr> <td>ERNiCrMo-14</td> <td>Ni-Cr-Mo-W, высокий Cr</td> <td>Hastelloy C-22, C-2000</td> </tr> <tr> <td>ERNiCr-3</td> <td>Ni-Cr-Fe</td> <td>Inconel 600, 601, 690, Incoloy 800/800HT</td> </tr> <tr> <td>ERNiFeCr-1</td> <td>Ni-Fe-Cr-Mo-Ti</td> <td>Incoloy 825</td> </tr> <tr> <td>ERNiCu-7</td> <td>Ni-Cu</td> <td>Монель 400, разнородные соединения с медью</td> </tr> <tr> <td>ERNi-1</td> <td>Ni (>93%)</td> <td>Никель 200/201, соединения с углеродистой сталью</td> </tr> <tr> <td>ER320LR</td> <td>Ni-Cr-Mo-Cu-Nb</td> <td>Alloy 20 (низкий Si/C для устранения трещин)</td> </tr> </tbody> </table> <p>Логика проста: присадка должна быть «на ступень легированнее» основного сплава, чтобы обеспечить стойкость шва при сварке и в эксплуатации. Для разнородных соединений (например, никелевый сплав с углеродистой или нержавеющей сталью) используют присадки на никелевой основе с высоким никелем — они гасят диффузию углерода и предотвращают образование хрупких фаз.</p> <h2>Стандарты и формы поставки</h2> <ul> <li><strong>AWS A5.14</strong> — международная классификация никелевых сварочных материалов.</li> <li><strong>ASME IIC SFA-5.14</strong> — та же классификация в контексте ASME.</li> <li><strong>ГОСТ</strong> — российские аналоги для присадок никелевых сплавов (марки ЭП-серии).</li> </ul> <p>Формы поставки:<br />
- <strong>Пруток TIG</strong> (1,6–3,2 мм) — для аргонодуговой сварки вручную.<br />
- <strong>Проволока MIG</strong> (0,8–1,6 мм) — в бухтах 5–15 кг для полуавтомата.<br />
- <strong>Покрытые электроды</strong> (2,4–4,0 мм) — для ручной дуговой сварки.<br />
- <strong>Полоса (strip)</strong> — для электрошлаковой наплавки и облицовки.</p>
<p>Ключевое требование к качеству: никелевые присадки <strong>особенно чувствительны к загрязнениям</strong>. Сера, фосфор, свинец и медь на поверхности проволоки или основного металла вызывают горячие трещины и пористость, которых нет при сварке стали. Поэтому никелевая проволока требует чистого хранения, обезжиривания и зачистки кромок до металлического блеска.</p> <h2>Технология сварки: TIG и MIG</h2> <p><strong>TIG (аргонодуговая).</strong> Основной метод для ответственных швов. Особенности:<br />
- Источник — постоянный ток, прямая полярность; для тонких листов возможен импульсный режим.<br />
- Защитный газ — аргон, для толстых сечений добавляют гелий для лучшего проплавления.<br />
- Ключевой момент — <strong>защита обратной стороны шва</strong>: никелевые сплавы окисляются при нагреве, поэтому корень шва продувают аргоном.<br />
- Присадочный пруток держат в зоне защиты, чтобы не загрязнять его.</p>
<p><strong>MIG (полуавтомат).</strong> Применяется для производительных швов; требует аккуратной подачи проволоки (никелевые проволоки мягкие и склонны к «спотыканию») и подбора параметров под конкретную марку.</p> <p><strong>Покрытые электроды.</strong> Используются в монтажных условиях; требуют сухого хранения и прокалки по инструкции.</p> <p><strong>Наплавка и облицовка.</strong> Для футеровки оборудования применяют электрошлаковую наплавку полосой или плазменную наплавку — распространённый способ защитить углеродистую основу слоем никелевого сплава.</p> <h2>Выбор присадки: практический алгоритм</h2> <ol> <li><strong>Определите основной сплав</strong> по сертификату (не «на глаз» — внешне сплавы похожи).</li> <li><strong>Возьмите «парную» присадку</strong> по таблице выше: C-276 → ERNiCrMo-4; 625/718 → ERNiCrMo-3; Monel → ERNiCu-7; Incoloy 825 → ERNiFeCr-1; Alloy 20 → ER320LR.</li> <li><strong>Для разнородных соединений</strong> выбирайте присадку с максимальным содержанием никеля (ERNiCrMo-3 или ERNi-1 в зависимости от пары).</li> <li><strong>Для условий H₂S (кислый газ)</strong> проверьте соответствие присадки требованиям NACE MR0175.</li> <li><strong>Проверьте форму и диаметр</strong> под способ сварки и толщину металла.</li> </ol> <h2>Типовые дефекты и их причины</h2> <table> <thead> <tr> <th>Дефект</th> <th>Причина</th> <th>Решение</th> </tr> </thead> <tbody> <tr> <td>Горячие трещины</td> <td>сера, свинец, медь на кромке или в присадке</td> <td>зачистка до блеска, чистые материалы, отдельный инструмент</td> </tr> <tr> <td>Пористость</td> <td>влага, масло, недостаточная защита газа</td> <td>сушка материалов, увеличение расхода аргона, защита обратной стороны</td> </tr> <tr> <td>Окисление шва (цветной шов)</td> <td>контакт с воздухом при остывании</td> <td>газовые линзы, камера, увеличенная зона защиты</td> </tr> <tr> <td>Неполное проплавление</td> <td>малый ток, неверная подготовка кромок</td> <td>корректировка режима, разделка кромок</td> </tr> <tr> <td>Хрупкость шва</td> <td>избыточный углерод при сварке разнородных пар</td> <td>выбор присадки с высоким Ni</td> </tr> </tbody> </table> <h2>Контроль качества сварных соединений</h2> <ul> <li><strong>Визуальный контроль цвета шва</strong> — быстрый и информативный: серебристый/золотистый — норма, синий/серый — перегрев.</li> <li><strong>Радиография и УЗК</strong> — для ответственных сосудов и трубопроводов.</li> <li><strong>Испытание на стойкость</strong> (например, по ASTM A262 для коррозионных сред) — для химического оборудования.</li> <li><strong>Сертификаты на присадку</strong> — MTC с указанием марки, плавки и химсостава.</li> </ul> <h2>Хранение и обращение</h2> <p>Никелевая проволока и прутки:</p> <ul> <li>Хранятся в сухом закрытом помещении, в заводской упаковке до вскрытия.</li> <li>Перед сваркой поверхность обезжиривается (ацетон или спирт) при необходимости.</li> <li>Не допускается контакт с углеродистой сталью (инструмент, стеллажи) — перенос серы.</li> <li>Покрытые электроды — прокалка по инструкции производителя; повторная прокалка ограничена.</li> </ul> <h2>Часто задаваемые вопросы</h2> <p><strong>Какая проволока для сварки Hastelloy C-276?</strong> ERNiCrMo-4 — стандартная присадка, обеспечивающая стойкость шва на уровне основного металла.</p> <p><strong>Можно ли сваривать 625-й проволокой ERNiCrMo-3 и 718-й?</strong> Да, ERNiCrMo-3 подходит к обоим и часто применяется как универсальная присадка.</p> <p><strong>Почему никелевые швы трескаются?</strong> Чаще всего из-за серы, свинца или меди на кромках или в присадке — никель крайне чувствителен к этим элементам.</p> <p><strong>Нужна ли термообработка после сварки никелевых сплавов?</strong> Для большинства (C-276, 625, 825, Monel) — нет; для 718-го и подобных упрочняемых — да, по режимам старения.</p> <p><strong>Чем отличается ER320LR от обычного ER320?</strong> У ER320LR понижены кремний и углерод — именно для устранения горячих трещин при сварке Alloy 20.</p> <p><strong>Обязательна ли защита обратной стороны?</strong> Да, для никелевых сплавов это практически обязательное условие качественного шва.</p> <h2>Заключение</h2> <p>Сварочная проволока — не «расходник по остаточному принципу», а полноценный участник конструкции: от неё зависит, будет ли шов эквивалентен основному металлу. Точный подбор по AWS A5.14, чистота материалов и правильная защита зоны сварки превращают сварку никелевых сплавов из «сложной задачи» в предсказуемый процесс.</p> <p>https://www.hangboalloys.com/ поставляет сварочную проволоку и прутки из никелевых сплавов (ERNiCrMo-3, ERNiCrMo-4, ERNiCr-3, ERNiCu-7, ERNiFeCr-1, ER320LR) по AWS A5.14 с сертификатами. Изучите <a href="https://www.hangboalloys.com/products">категорию сварочных материалов</a>. Подберите основной сплав в <a href="https://www.hangboalloys.com/products/category/superalloy">каталоге никелевых сплавов</a> и отправьте запрос через <a href="https://www.hangboalloys.com/contact">форму контакта</a>.</p> <p>См. также: <a href="https://www.hangboalloys.com/news/inconel-718-termoobrabotka">Термообработка Inconel 718</a>, <a href="https://www.hangboalloys.com/news/inconel-625-vs-718">Inconel 625 vs 718: руководство по выбору</a> и <a href="https://www.hangboalloys.com/news/monel-400-svojstva-i-primenenie">Монель 400: свойства и применение</a>.</p>
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo