301 (1.4310, X10CrNi18-8): холоднокатаная пружинная лента в узких рулонах
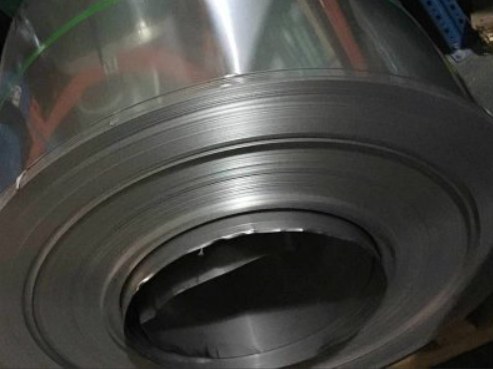
301 — сталь, которая становится пружиной от прокатки
301 (UNS S30100, EN 1.4310 / X10CrNi18-8, JIS SUS301) — аустенитная нержавеющая сталь с пониженным никелем 6–8 % и углеродом до 0,15 %. Никеля меньше, чем нужно для полной стабильности аустенита, и это не недостаток, а замысел: при холодной деформации часть аустенита превращается в мартенсит деформации, и лента упрочняется до 1500–1900 МПа без всякой термообработки.
Именно поэтому 301 — основной материал пружин из ленты: плоские пружины, пружинные шайбы, зажимы, хомуты, скобы, контакты разъёмов, ленты конвейеров, крепёж обшивки вагонов, элементы медицинских инструментов. Из неё делают то, что нельзя сделать из 304: 304 нагартовывается до 1000–1100 МПа и дальше «течёт», а 301 держит 1700 МПа и при этом ещё гнётся.
Вторая сильная сторона — узкая лента. 301 поставляют в рулонах шириной от 10 до 400 мм с продольной резкой (slitting) и кромкой под заказ: обрезная, притуплённая, скруглённая. Для штамповки пружин из рулона это критично: кромка определяет, где начнётся трещина при гибке.
Важное ограничение: 301 магнитна после нагартовки. Если деталь должна быть немагнитной, берут 304 или 316L; если нужна прочность и пружинность — 301, и магнитность принимают как факт.
Химический состав 301 и аналогов
| Элемент, % | C | Si | Mn | P | S | Cr | Ni | N | Fe |
|---|---|---|---|---|---|---|---|---|---|
| AISI 301 / S30100 | ≤ 0,15 | ≤ 1,00 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 16,0–18,0 | 6,0–8,0 | ≤ 0,10 | осн. |
| EN 1.4310 / X10CrNi18-8 | 0,05–0,15 | ≤ 1,00 | ≤ 2,00 | ≤ 0,045 | ≤ 0,015 | 16,0–18,0 | 6,0–9,5 | ≤ 0,10 | осн. |
| JIS SUS301 | ≤ 0,15 | ≤ 1,00 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 16,0–18,0 | 6,0–8,0 | — | осн. |
| 304 / S30400 — для сравнения | ≤ 0,08 | ≤ 0,75 | ≤ 2,00 | ≤ 0,045 | ≤ 0,030 | 18,0–20,0 | 8,0–10,5 | ≤ 0,10 | осн. |
| 201 / S20100 — дешёвый аналог | ≤ 0,15 | ≤ 0,75 | 5,5–7,5 | ≤ 0,060 | ≤ 0,030 | 16,0–18,0 | 3,5–5,5 | ≤ 0,25 | осн. |
Углерод в 301 — не примесь, а легирующий элемент: он повышает степень наклёпа и стабильность мартенсита деформации. Поэтому для пружин заказывают C ближе к верхней границе (0,10–0,15 %), а для глубокой вытяжки — наоборот, 0,05–0,08 %, иначе металл растрескивается при формовке.
Азот до 0,10 % играет ту же роль: усиливает наклёп и немного стабилизирует аустенит. В дешёвом 201 никель заменён марганцем и азотом — лента дешевле на 25–30 %, но коррозионная стойкость в хлоридах заметно ниже, и после нагартовки она становится хрупкой быстрее.
Степени нагартовки: главная таблица для заказа
| Состояние | Степень деформации, % | σ₀,₂, МПа | σв, МПа | δ, % (50 мм) | Твёрдость, HV | Где применять |
|---|---|---|---|---|---|---|
| Отожжённый (annealed) | 0 | 230–310 | 600–750 | 40–50 | 150–190 | Глубокая вытяжка, гибка сложных форм |
| Четвертьнагартованный (¼H) | 10–20 | 430–520 | 860–960 | 25–35 | 230–270 | Средние пружины, клеммы |
| Полунагартованный (½H) | 20–35 | 600–750 | 1030–1150 | 15–25 | 280–330 | Пружинные шайбы, зажимы |
| Тричетверти (¾H) | 35–50 | 800–950 | 1180–1300 | 8–15 | 340–390 | Плоские пружины, фиксаторы |
| Полная нагартовка (FH) | 50–60 | 1000–1150 | 1300–1500 | 5–10 | 400–450 | Пружины малого хода, контакты |
| Сверхнагартовка (EH/SH) | 60–75 | 1200–1450 | 1500–1750 | 3–8 | 450–520 | Мембраны, силовые пружины |
| Пружинная термообработанная | 60–80 + отпуск | 1400–1600 | 1750–1950 | 2–5 | 500–560 | Ответственные пружины, клипсы |
Практическое правило: чем выше нагартовка, тем меньше допустимый радиус гибки. Для FH-состояния радиус гибки должен быть не менее 2,5–3 толщин поперёк проката и 1,5–2 толщин вдоль направления прокатки. Гибка «против волокна» (поперёк) почти всегда даёт трещину именно на кромке — поэтому направление гибки указывают в чертеже.
Ориентация имеет значение. Лента 301 анизотропна: вдоль прокатки прочность выше на 5–10 %, пластичность — на 30–50 %. Пружины, работающие на изгиб, располагают так, чтобы ось изгиба шла поперёк направления прокатки.
Сортамент узкой ленты 301
| Параметр | Диапазон | Допуск | Примечание |
|---|---|---|---|
| Толщина | 0,05–3,00 мм | ±0,005 мм (< 0,2); ±0,01 мм (0,2–0,5); ±1 % (> 0,5) | Продольная разнотолщинность ≤ 1 % |
| Ширина | 10–400 мм | ±0,10 мм (< 50); ±0,20 мм (50–200); ±0,5 мм (> 200) | Продольная резка на заданную ширину |
| Внутренний диаметр рулона | 300 / 400 / 508 мм | — | Под автоматические подачи |
| Масса рулона | 50–1500 кг | — | Сварка стыков — не более 1 на рулон |
| Кромка | обрезная, притуплённая, скруглённая R0,2–0,5 | — | Скруглённая кромка снижает риск трещины |
| Плоскостность | ≤ 3 мм/м (FH), ≤ 6 мм/м (отожжённая) | — | Серповидность ≤ 2 мм на 1 м |
| Состояние поверхности | 2B, BA, полированная, шлифованная | Ra 0,05–0,8 | BA — для декоративных и пищевых деталей |
Серповидность — скрытый параметр, из-за которого рулон «уводит» в штампе. Для ленты шириной 200 мм допуск 2 мм на метр длины означает, что на 3-метровой петле отклонение составит 6 мм, и подача собьётся. Если у вас автоматическая линия, этот параметр нужно указывать в заказе отдельно — по умолчанию его никто не гарантирует.
Магнитные и механические свойства после нагартовки
| Состояние | Магнитная проницаемость μ | Остаточный аустенит, % | Модуль упругости, ГПа | Электросопротивление, мкОм·см |
|---|---|---|---|---|
| Отожжённый | 1,002–1,005 | 95–100 | 195 | 72 |
| ¼H | 1,05–1,20 | 70–85 | 190 | 74 |
| ½H | 1,20–1,60 | 50–70 | 185 | 76 |
| FH | 1,8–3,5 | 25–45 | 180 | 78 |
| EH/SH | 3,0–6,0 | 15–30 | 175 | 80 |
Рост магнитной проницаемости — прямое следствие образования мартенсита деформации. Для датчиков, реле и магнитных экранов это ограничение: если деталь попадает в магнитное поле, 301 в нагартованном состоянии даст паразитную реакцию. В таких случаях берут 304 (μ ≈ 1,02 после отжига) или 316L.
Термообработка пружин из 301
| Операция | Температура | Время | Среда | Что происходит |
|---|---|---|---|---|
| Снятие напряжений после гибки | 250–300 °C | 30–60 мин | Воздух / печь | Релаксация 30–50 % напряжений, прочность сохраняется |
| Стабилизация пружины (set) | 300–350 °C | 1–2 ч | Печь | Снижение остаточной деформации, стабильность размеров |
| Отпуск после формовки | 400–450 °C | 1 ч | Печь | Максимальная релаксация, потеря 5–10 % прочности |
| Полный отжиг (рекристаллизация) | 1050–1120 °C | 15–30 мин | Вода / газ | Возврат к 600–750 МПа, снятие наклёпа |
| Отжиг для снятия наклёпа в зоне сварки | 900–950 °C локально | 1–2 мин | TIG-дуга | Восстановление пластичности шва |
Ключевой момент: 301 не закаливается. Упрочнение только нагартовкой, и любой нагрев выше 500 °C необратимо снижает прочность. Поэтому пружину из FH-ленты нельзя «улучшить» термообработкой — можно только снять напряжения при 250–300 °C. Если после гибки нужна более высокая упругость, берут ленту с большей степенью нагартовки, а не греют.
301 против 304, 17-7PH и 65Г
| Марка | σв в пружинном состоянии, МПа | Коррозионная стойкость | Магнитность | Формовка | Цена, отн. |
|---|---|---|---|---|---|
| 301 / 1.4310 | 1300–1900 | Хорошая | Да, после наклёпа | Средняя, радиус ≥ 2,5t | 1,0 |
| 304 / 1.4301 | 900–1100 | Хорошая | Нет | Отличная | 1,0 |
| 201 / 1.4372 | 1100–1400 | Удовлетворительная | Да | Средняя | 0,7 |
| 17-7PH / 1.4568 | 1400–1700 после старения | Хорошая | Да (мартенсит) | Сложная, требует старения 480 °C | 1,8 |
| 65Г (65Mn) | 1600–1900 после закалки | Низкая, нужны покрытия | Да | Хорошая | 0,4 |
| 1.4310 BA | 1300–1500 | Хорошая | Да | Средняя | 1,1 |
17-7PH даёт более высокую прочность при лучшей стабильности размеров, но требует старения при 480 °C и стоит почти вдвое дороже. 65Г дешевле всех, но ржавеет без покрытия. 301 — компромисс, который устраивает 80 % задач.
Где применяют ленту 301
- Пружины и пружинные шайбы: плоские, тарельчатые, спиральные, прижимные.
- Хомуты и зажимы: червячные хомуты, клипсы, скобы крепления труб и кабеля.
- Контакты и разъёмы: пружинные контакты, экраны, держатели аккумуляторов.
- Мембраны и сильфоны: тонкая лента 0,05–0,15 мм в EH-состоянии.
- Конвейерные и транспортёрные ленты: пищевые линии, морозилки, пекарни.
- Строительство и транспорт: обшивка вагонов, крепёж панелей, элементы кровли.
- Медицина и приборы: пружины хирургических инструментов, держатели, клипсы.
FAQ
301 — это нержавейка или пружинная сталь? И то, и другое. Это аустенитная нержавеющая сталь, которая упрочняется нагартовкой до уровня пружинной стали. В отличие от 65Г, она не требует закалки и не ржавеет.
Можно ли сваривать ленту 301? Да, точечной и лазерной сваркой. Шов теряет наклёп в зоне термического влияния и становится мягким (600–700 МПа), поэтому сварку располагают вне зоны максимальных напряжений, а после сварки желателен локальный отжиг 900–950 °C. Для ответственных пружин сварку не применяют.
Почему лента трескается при гибке? Три причины: радиус гибки меньше 2,5 толщин, гибка поперёк направления прокатки на FH-состоянии, обрезная кромка с заусенцем. Решение — скруглённая кромка, увеличение радиуса, переход на ½H или ¾H.
Какая степень нагартовки нужна для плоской пружины? Обычно ¾H или FH: σ₀,₂ 800–1150 МПа достаточно для упругой работы без остаточной деформации. FH берут для пружин малого хода (до 1–1,5 мм), ½H — для пружин с ходом 3–5 мм, где нужна живучесть.
Лента 301 магнитится — это брак? Нет, это норма. После нагартовки в структуре 15–45 % мартенсита деформации, и лента становится слабомагнитной. Если магнитность недопустима, применяют 304 или 316L, но прочность будет ниже.
Что дальше
Сравните с 304 (S30400) — зеркальными листами и плитами для немагнитных деталей и с 17-7PH (S17700) — прутками для максимальной прочности. Для режущей кромки инструмента — 6542 (M42) холоднокатаная лента, для коррозионной ленты в химии — INCONEL 783 лента и узкая полоса. Вес рулона и метраж — в калькуляторе, запрос на резку ширины ±0,1 мм — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo