6542 (M42, 1.3247): холоднокатаная лента из кобальтовой быстрорежущей стали
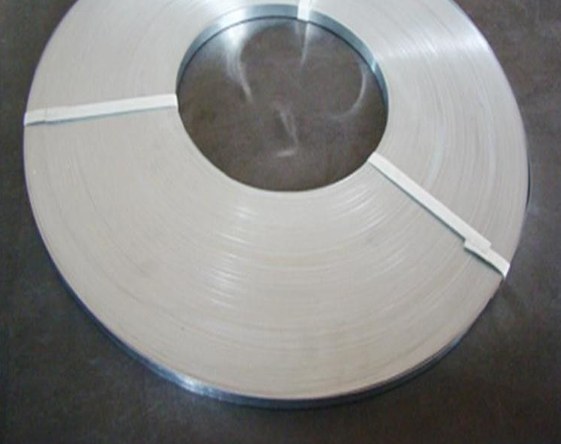
6542 — быстрорез с кобальтом для кромки, которая режет металл
6542 (китайское обозначение по GB/T 9943, международный тип M42, DIN 1.3247 / HS2-9-1-8, состав W2Mo9Cr4VCo8) — кобальтовая быстрорежущая сталь с 8 % кобальта, 9,5 % молибдена и 1,2 % вольфрама. После правильной термообработки она даёт 65–67 HRC и сохраняет режущую способность при нагреве кромки до 600 °C — на 50–80 °C выше, чем у M2.
Основная форма её применения — холоднокатаная лента толщиной 0,5–3,0 мм. Из неё делают режущую кромку биметаллических полотен (ленточных, сабельных, ручных), полотна по металлу, коронки, пилы, метчики, свёрла, развёртки, протяжки. Лента, а не пруток, потому что кромка полотна — это тонкая полоса, приваренная к гибкой основе (обычно 6150 / D6A): дешёвая вязкая спинка + дорогая твёрдая кромка.
Правило простое: M2 (W6Mo5Cr4V2) — там, где режут дерево, пластик и мягкую сталь; M42 (6542) — там, где режут нержавеющую сталь, титан, жаропрочные сплавы и закалённую сталь до 45 HRC. Разница в стойкости на нержавейке — 2–4 раза.
Химический состав 6542 (M42, 1.3247), %
| Элемент | C | W | Mo | Cr | V | Co | Si | Mn | P | S |
|---|---|---|---|---|---|---|---|---|---|---|
| Масс. доля, % | 1,05–1,15 | 1,15–1,85 | 9,00–10,00 | 3,50–4,25 | 0,95–1,35 | 7,50–8,75 | ≤ 0,65 | ≤ 0,40 | ≤ 0,030 | ≤ 0,030 |
Три элемента определяют характер стали. Молибден 9–10 % даёт твёрдость вторичного твердения и прокаливаемость. Кобальт 8 % повышает температуру отпуска, при которой сохраняется твёрдость, — именно он отвечает за «красностойкость». Ванадий ~1,1 % образует карбиды MC, которые тормозят рост зерна при закалке 1190–1210 °C — без ванадия такая высокая температура аустенитизации просто сожгла бы сталь.
Углерод 1,05–1,15 % при 9,5 % Mo и 8 % Co — узкое окно. Ниже 1,05 % не хватает карбидов для твёрдости; выше 1,15 % растёт количество эвтектики и снижается вязкость ленты, что для тонкого полотна критично.
Механические и режущие свойства
| Состояние | Твёрдость | σв, МПа | δ, % | Красностойкость | Применение |
|---|---|---|---|---|---|
| Отожжённая лента (поставка) | ≤ 269 HB | 800–950 | 12–18 | — | Штамповка, сварка, нарезка зубьев |
| Закалка + отпуск 540 °C ×3 | 66–67 HRC | — | — | 600 °C | Полотна по нержавейке, титану |
| Закалка + отпуск 560 °C ×3 | 65–66 HRC | — | — | 590 °C | Универсальные полотна, свёрла |
| Закалка + отпуск 580 °C ×3 | 64–65 HRC | — | — | 570 °C | Ударные нагрузки, сабельные полотна |
| Закалка + отпуск 600 °C ×3 | 62–64 HRC | — | — | 550 °C | Инструмент с повышенной вязкостью |
Обратите внимание: максимум твёрдости достигается не при максимальной температуре отпуска, а при 540–560 °C. В этом интервале выделяются мелкодисперсные карбиды Mo₂C и VC (вторичное твердение), и твёрдость поднимается до 66–67 HRC. Перепуск до 600 °C снижает твёрдость, но повышает вязкость — для полотен с ударной нагрузкой это осознанный выбор.
Сравнение быстрорежущих марок
| Марка | Обозначение | Co, % | Mo+W, % | V, % | Твёрдость HRC | Красностойкость | Стойкость на нержавейке | Относительная цена |
|---|---|---|---|---|---|---|---|---|
| 6542 | M42 / 1.3247 | 8,0 | 11 | 1,1 | 65–67 | 600 °C | 1,00 (база) | 1,00 |
| M35 | 1.3243 | 5,0 | 11 | 1,9 | 64–66 | 570 °C | 0,75–0,85 | 0,80–0,88 |
| W6Mo5Cr4V2 | M2 / 1.3343 | — | 11 | 1,9 | 63–65 | 540 °C | 0,30–0,45 | 0,45–0,55 |
| W18Cr4V | T1 | — | 18W | 1,1 | 63–66 | 560 °C | 0,40–0,55 | 0,75–0,85 |
| W6Mo5Cr4V2Co5 | M35-класс | 5,0 | 11 | 1,9 | 64–66 | 570 °C | 0,75–0,85 | 0,85–0,95 |
| M51 | 1.3348 | 7,0 | 8 | 2,0 | 66–68 | 600 °C | 1,05–1,15 | 1,10–1,20 |
Разница в цене между M2 и M42 — примерно вдвое, а стойкость на нержавеющей стали отличается в 2–4 раза. Для деревообработки переплата бессмысленна, для резки нержавейки и титана — окупается за первые же смены.
Сортамент холоднокатаной ленты
| Параметр | Диапазон | Допуск | Примечание |
|---|---|---|---|
| Толщина | 0,50–3,00 мм | ±0,02…±0,05 мм | Основные позиции: 0,65 / 0,90 / 1,00 / 1,30 мм |
| Ширина | 6–400 мм | ±0,10…±0,30 мм | Продольная резка из рулона |
| Кромка | Обрезная / притуплённая | — | Обрезная — для сварки, притуплённая — для штамповки |
| Внутренний диаметр рулона | 300 / 400 / 500 мм | — | Под конкретное размоточное устройство |
| Масса рулона | 20–300 кг | — | — |
| Серповидность | ≤ 1,0 мм на 1 м | — | Критично для автоматической сварки полотен |
| Плоскостность | ≤ 3 мм на 1 м | — | После правки на роликовой машине |
| Твёрдость поставки | ≤ 269 HB | — | Отожжённая, готовая к штамповке |
Для биметаллических полотен критичны серповидность и разнотолщинность: при сварке кромки лазером или электронным лучом отклонение по толщине более 0,03 мм даёт несплошность и отслоение зуба. Поэтому лента для этого применения идёт с повышенным контролем плоскостности и шероховатости Ra ≤ 0,8.
Термообработка ленты и полотен
| Операция | Температура | Среда | Время | Результат |
|---|---|---|---|---|
| Отжиг (поставка) | 860–880 °C | Вакуум / водород | 2–4 ч | HB ≤ 269, сфероидизация карбидов |
| Предварительный подогрев | 850–900 °C | Соляная ванна / вакуум | По сечению | Снятие напряжений, защита от трещин |
| Закалка | 1190–1210 °C | Соляная ванна, масло / газ | 30–90 с | Аустенит + нерастворённые карбиды |
| Отпуск 1 | 540–560 °C | Воздух / вакуум | 1 ч | Мартенсит → отпущенный |
| Отпуск 2 | 540–560 °C | Воздух | 1 ч | Довыделение карбидов |
| Отпуск 3 | 540–560 °C | Воздух | 1 ч | Стабилизация, 65–67 HRC |
| Криообработка (опция) | −80…−120 °C | Жидкий азот | 1–2 ч | Снижение остаточного аустенита на 1–3 % |
Трёхкратный отпуск обязателен. После закалки в структуре остаётся 20–25 % остаточного аустенита; каждый отпуск превращает его часть в мартенсит и снимает напряжения. Один отпуск оставляет 8–12 % аустенита, который со временем превращается самопроизвольно — полотно «ведёт», зубья теряют геометрию.
Закалка в соляной ванне предпочтительна для тонкой ленты: скорость нагрева выше, обезуглероживания нет, поводка минимальна. Вакуумная закалка с газовым охлаждением даёт более чистую поверхность, но требует тщательной загрузки, чтобы лента не деформировалась.
Где применяют ленту 6542
- Биметаллические ленточные полотна — основное потребление; кромка M42, спинка 6150/D6A.
- Сабельные и ручные полотна по нержавеющей стали и трубам.
- Коронки (hole saw) для нержавейки, титана, композитов.
- Свёрла, метчики, развёртки, зенкеры — цельные и сварные.
- Протяжки и шеверы — высокая красностойкость важна при непрерывном резании.
- Дисковые пилы для резки труб и профиля.
- Ножи для гильотин по металлу с повышенной стойкостью.
FAQ
6542 — это M42 или M2? M42. Китайское обозначение 6542 соответствует составу W2Mo9Cr4VCo8 с 8 % кобальта — это тип M42 (DIN 1.3247). Классический M2 — это W6Mo5Cr4V2, без кобальта, с твёрдостью 63–65 HRC.
Почему лента, а не пруток? Режущая кромка биметаллического полотна — тонкая полоса 0,65–1,3 мм. Из прутка такую геометрию не получить экономично: лента уже имеет нужную толщину, плоскостность и твёрдость после отжига, а зубья нарезаются или фрезеруются по кромке.
Какая твёрдость нужна для резки нержавейки? 65–66 HRC при трёхкратном отпуске 560 °C. Ниже 64 HRC кромка садится за 10–15 резов нержавейки 12Х18Н10Т; выше 67 HRC полотно становится хрупким и выкрашивается на прерывистом резе.
Можно ли варить ленту 6542? Да, но только к основе из углеродистой или низколегированной стали (6150, D6A, 75Cr1) — лазером или электронным лучом с последующей локальной термообработкой шва. Сварка M42 с M42 даёт хрупкое соединение и не применяется.
Что делать с остаточным аустенитом? Трёхкратный отпуск 540–560 °C — обязательный минимум; для ответственного инструмента добавляют криообработку −80…−120 °C перед первым отпуском. Остаточный аустенит свыше 5 % приводит к изменению размеров полотна в эксплуатации.
Что дальше
Сравните с прутками SKD11 (Х12МФ, D2) — холоднокатаная штамповая сталь и с 420 (40Х13) — полоса для ножей. Для высокопрочного крепежа полотен и станин — 35CrMoA (35ХМ) горячекатаные прутки, для коррозионной кромки в пищевой промышленности — XM-27 (S44627) холоднокатаные листы. Расчёт массы ленты — в калькуляторе, запрос на рулон с продольной резкой и допуском ±0,02 мм — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo