SKD11 (D2, 1.2379, Х12МФ): прутки холоднокатаной штамповой стали
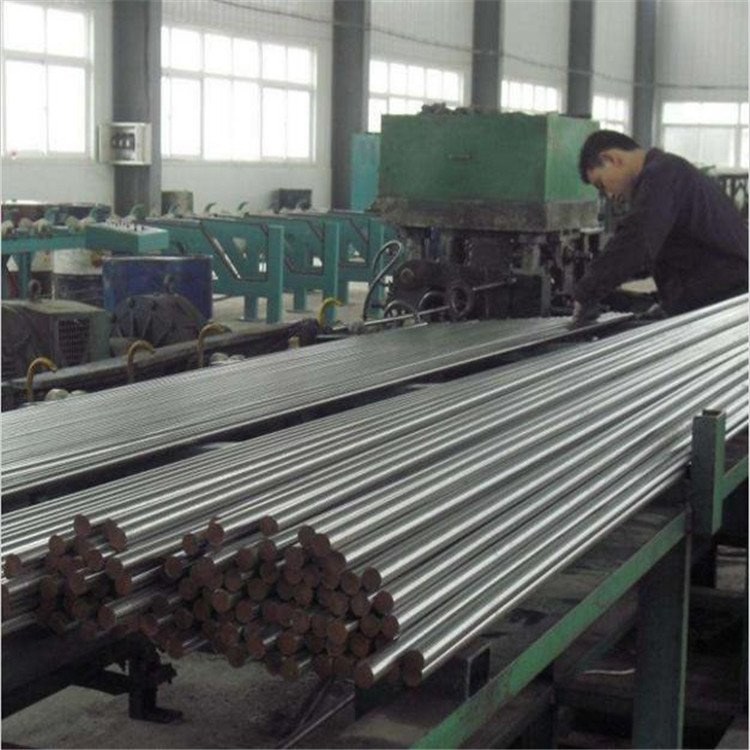
SKD11 — эталон холоднокатаной штамповой стали
SKD11 (японский стандарт JIS, соответствует D2 по AISI, 1.2379 по EN, Х12МФ по ГОСТ 5950, Cr12MoV по GB/T 1299) — высокоуглеродистая высокохромистая сталь для холодной деформации. Это самый распространённый в мире материал для вырубных и пробивных штампов, и на то есть причина: сочетание твёрдости 58–62 HRC с достаточной вязкостью и почти нулевым изменением размеров при закалке.
Цифры, которые объясняют популярность:
- 1,4–1,6 % углерода — масса карбидов, отсюда износостойкость;
- 11–13 % хрома — прокаливаемость в крупных сечениях и стойкость карбидов;
- 0,8–1,2 % молибдена — измельчение зерна, стойкость к отпускной хрупкости;
- 0,8–1,1 % ванадия — твёрдость карбидов VC выше, чем у Cr₇C₃.
Именно ванадий отличает D2/SKD11 от старой доброй Х12 и Х12М: карбиды VC твёрже (2800 HV против 1800 HV), поэтому стойкость штампа при вырубке электротехнической стали или алюминия растёт в 1,8–2,5 раза.
Химический состав, % — сравнение четырёх обозначений
| Элемент | SKD11 (JIS) | D2 (AISI) | 1.2379 (EN) | Х12МФ (ГОСТ) | Cr12MoV (GB) |
|---|---|---|---|---|---|
| C | 1,40–1,60 | 1,50–1,60 | 1,50–1,60 | 1,45–1,65 | 1,45–1,70 |
| Cr | 11,0–13,0 | 11,0–13,0 | 11,0–13,0 | 11,0–12,5 | 11,0–12,5 |
| Mo | 0,80–1,20 | 0,70–1,20 | 0,70–1,00 | 0,40–0,60 | 0,40–0,60 |
| V | 0,80–1,10 | 0,80–1,10 | 0,80–1,10 | 0,15–0,30 | 0,15–0,30 |
| Si | 0,10–0,60 | 0,10–0,60 | 0,10–0,40 | 0,10–0,40 | 0,10–0,40 |
| Mn | 0,20–0,60 | 0,20–0,60 | 0,20–0,50 | 0,15–0,40 | 0,15–0,40 |
| P, S | ≤ 0,030 | ≤ 0,030 | ≤ 0,030 | ≤ 0,030 | ≤ 0,030 |
Важное различие. Х12МФ и Cr12MoV — это «облегчённые» версии: молибдена 0,4–0,6 %, ванадия 0,15–0,3 %. Они дешевле, но уступают SKD11/D2 по стойкости к отпуску и износостойкости. При замене Х12МФ на SKD11 в готовом штампе ресурс обычно вырастает на 40–80 %.
Механические свойства после термообработки
| Состояние | Твёрдость | σизг, МПа | Ударная вязкость KCU, Дж/см² | Комментарий |
|---|---|---|---|---|
| Отожжённое (поставка) | ≤ 255 HB | 700–850 | 25–35 | Обрабатывается резанием |
| Закалка 1020 °C + отпуск 200 °C | 60–62 HRC | 2400–2700 | 8–12 | Максимальная износостойкость |
| Закалка 1020 °C + отпуск 400 °C | 57–59 HRC | 2600–2900 | 14–18 | Баланс для вырубки |
| Закалка 1020 °C + отпуск 520 °C | 54–56 HRC | 2700–3000 | 20–25 | Для инструмента с ударом |
| Азотирование (после отпуска 500 °C) | 68–72 HV₀,₃ (слой 0,1–0,3 мм) | — | — | Повышает стойкость в 1,5–2 раза |
Обратите внимание на разупрочнение при отпуске 250–350 °C — это классическая «зона хрупкости» высокохромистых сталей. Если штамп работает с нагревом (например, вырубка с подогревом или литьё пластмасс), отпуск ведут при 480–520 °C, а не 300 °C.
Сортамент прутков SKD11
| Форма | Диаметр / сечение, мм | Длина, мм | Состояние | Допуск |
|---|---|---|---|---|
| Круглый пруток горячекатаный | Ø 12–180 | 3000–6000 | Отожжённый | ±1,0 % или h11 |
| Круглый пруток кованый | Ø 100–400 | 2000–4000 | Отожжённый, обточенный | +2 / −0 мм |
| Круглый пруток шлифованный (bright) | Ø 3–120 | 3000 / 4000 | Отожжённый, h9–h11 | h9, h11 |
| Квадрат | 10×10 – 200×200 | 3000–6000 | Отожжённый | h11 |
| Полоса (плоский прокат) | 3–60 × 20–300 | 3000–6000 | Отожжённый | ±0,5 мм по толщине |
Шлифованный (bright) пруток — самый востребованный формат для автоматических линий: допуск h9, шероховатость Ra 0,8–1,6, прямота 0,5 мм/м. Он идёт прямо в токарный автомат без обдирки, что экономит 15–25 % материала и один технологический переход.
Термообработка: режимы, которые работают
| Этап | Температура | Выдержка | Среда охлаждения | Цель |
|---|---|---|---|---|
| Отжиг (смягчающий) | 850–870 °C | 2 ч на 25 мм | Печь, ≤ 20 °C/ч до 500 °C | HB ≤ 255, снятие напряжений |
| Закалка | 1000–1030 °C | 30 с/мм | Масло или газ (вакуум) | Аустенит → мартенсит + карбиды |
| Отпуск 1 | 180–250 °C | 2 ч на 25 мм | Воздух | 60–62 HRC, max износостойкость |
| Отпуск 2 | 480–520 °C | 2 ч на 25 мм | Воздух | 54–57 HRC, вязкость |
| Криообработка (опция) | −70 … −196 °C | 1–2 ч | — | Снижает остаточный аустенит с 8–12 % до 2–3 % |
| Азотирование | 500–540 °C, 20–40 ч | — | Газ | Твёрдость поверхности 1100–1200 HV |
Криообработка — приём, который часто недооценивают. После обычной закалки в SKD11 остаётся 8–12 % остаточного аустенита. Со временем он превращается в мартенсит, и размер штампа «плывёт» на 0,02–0,05 %. Для прецизионных вырубных штампов с зазором 0,01 мм это критично. Обработка жидким азотом стабилизирует размер.
SKD11 против DC53 и Х12МФ
| Параметр | SKD11 (D2) | DC53 | Х12МФ | 440C |
|---|---|---|---|---|
| C, % | 1,50 | 1,00 | 1,55 | 1,00 |
| Cr, % | 12,0 | 8,0 | 11,8 | 17,0 |
| Mo, % | 1,00 | 2,00 | 0,50 | 0,50 |
| V, % | 1,00 | 0,30 | 0,25 | — |
| Твёрдость после отпуска | 60–62 HRC | 60–62 HRC | 58–61 HRC | 58–60 HRC |
| Ударная вязкость | средняя | высокая (+30 %) | средняя | низкая |
| Стойкость к трещинам | хорошая | лучшая | хорошая | низкая |
| Стоимость | база | +20–30 % | −10–15 % | −5 % |
| Когда выбирать | Универсальные штампы | Вырубка толстого металла, удар | Бюджетные штампы, ножи | Коррозионная среда |
Практическое правило: SKD11 — универсальный выбор для 80 % холодновырубных штампов; DC53 — когда есть ударные нагрузки или вырубается лист толще 3 мм; Х12МФ — когда бюджет ограничен и ресурс не критичен.
Где применяют прутки SKD11
- Вырубные и пробивные штампы — пуансоны, матрицы, съёмники.
- Гибочные и формовочные штампы — рабочие вставки, упоры.
- Холодновысадочный инструмент — бойки, матрицы для крепежа.
- Ролики и валки профилегибочных станков, прокатки прутка.
- Ножи для резки металла — гильотинные, дисковые, ножницы.
- Измерительный инструмент — калибры, скобы, шаблоны (после стабилизации).
- Детали машин — направляющие колонки, втулки, шпонки, работающие на износ.
FAQ
SKD11 можно сваривать? Только ремонтной сваркой и с большими ограничениями: обязателен подогрев 300–400 °C, присадка того же класса, немедленный отпуск 500 °C после сварки. Шов получает 55–58 HRC и склонен к трещинам. Конструкционные соединения из SKD11 не проектируют.
Почему пруток после закалки треснул? Три типичные причины: нагрев без ступенчатой выдержки (термический удар), охлаждение в воде вместо масла или газа, отсутствие отпуска сразу после закалки. SKD11 требует немедленного отпуска — не позже 1–2 часов после закалки, иначе появляются закалочные трещины.
Чем шлифованный пруток отличается от калиброванного? Шлифованный (bright, h9) проходит бесцентровое шлифование: точный допуск, низкая шероховатость, обезуглероженный слой удалён. Калиброванный (h11) получают волочением или обточкой — дешевле, но допуск шире и поверхность грубее.
Подходит ли SKD11 для литьевых форм пластмасс? Для ненагруженных форм — да, но есть лучшие варианты. SKD11 не обладает коррозионной стойкостью (12 % Cr при 1,5 % C — весь хром связан в карбиды), поэтому при переработке ПВХ или влажных полимеров нужен 440C или нержавеющая 1.2083.
Что означает «отожжённый» в счёте? Твёрдость ≤ 255 HB, структура — карбиды в ферритной матрице. Это состояние для механической обработки. Перед закалкой деталь обрабатывают с припуском 0,3–0,5 мм на шлифование после термообработки.
Что дальше
Сравните с 440C (S44004) — прутки подшипниковой стали и с 420 (40Х13) — полоса, квадрат, уголок. Для ножевого производства — 431 (20Х13Н2) — листы и плиты. Расчёт массы прутка по диаметру — в калькуляторе, заявка на шлифованный пруток h9 — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo