7075 (В95, 3.4365): кованые диски и поковки из алюминиевого сплава
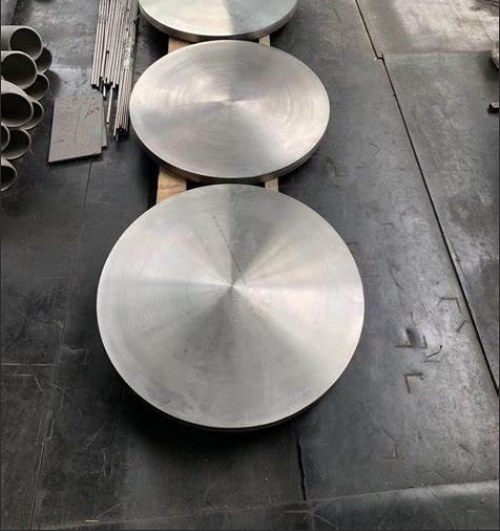
7075 — алюминий, который не уступает мягкой стали
7075 (ГОСТ В95, EN 3.4365 / AlZn5,5MgCu, UNS A97075) — термически упрочняемый алюминиевый сплав системы Al–Zn–Mg–Cu. После старения он даёт σв 540–590 МПа и σ₀,₂ 470–505 МПа — уровень, которого конструкционные стали достигают только после закалки, а обычные алюминиевые сплавы не достигают никогда. При плотности 2,81 г/см³ это даёт удельную прочность выше, чем у многих сталей.
Отсюда и области применения: силовые элементы авиационных конструкций (лонжероны, нервюры, шпангоуты), пресс-формы и оснастка, детали гоночных и спортивных машин, робототехника и высоконагруженные кронштейны, детали точной механики. Кованые диски и поковки из 7075 — типичная заготовка для последующей механической обработки: плита или диск с припуском 3–5 мм, из которого фрезеруют готовую деталь.
Ключевое отличие от 6061 — цинк. Именно Zn + Mg + Cu даёт такое упрочнение при старении, и именно они же делают сплав чувствительным к коррозионному растрескиванию (КРК) в короткопоперечном направлении при состоянии T6 в толстых сечениях.
Отсюда главное правило: толстые поковки (свыше 40–50 мм) заказывают в T73/T7351, а не в T6. T73 теряет 10–15 % прочности, но гарантированно не растрескивается под напряжением в морской атмосфере.
Химический состав 7075 и соседей
| Элемент, % | Zn | Mg | Cu | Cr | Fe | Si | Mn | Ti | Al |
|---|---|---|---|---|---|---|---|---|---|
| 7075 / A97075 | 5,1–6,1 | 2,1–2,9 | 1,2–2,0 | 0,18–0,28 | ≤ 0,50 | ≤ 0,40 | ≤ 0,30 | ≤ 0,20 | осн. |
| В95 (ГОСТ 4784) | 5,0–7,0 | 1,8–2,8 | 1,4–2,0 | 0,10–0,25 | ≤ 0,50 | ≤ 0,50 | 0,2–0,6 | — | осн. |
| 7050 / A97050 | 5,7–6,7 | 1,9–2,6 | 2,0–2,6 | ≤ 0,04 | ≤ 0,15 | ≤ 0,12 | ≤ 0,10 | ≤ 0,06 | осн. |
| 6061 / АД33 — сравнение | ≤ 0,25 | 0,8–1,2 | 0,15–0,40 | 0,04–0,35 | ≤ 0,70 | 0,4–0,8 | ≤ 0,15 | ≤ 0,15 | осн. |
| 2024 / Д16 — сравнение | ≤ 0,25 | 1,2–1,8 | 3,8–4,9 | ≤ 0,10 | ≤ 0,50 | ≤ 0,50 | 0,3–0,9 | ≤ 0,15 | осн. |
Цинк 5,1–6,1 % — основа упрочнения: при искусственном старении (120 °C, 24 ч) выделяются метастабильные фазы MgZn₂, которые и блокируют дислокации. Медь 1,2–2,0 % повышает прочность и стойкость к КРК, но снижает коррозионную стойкость в целом. Хром 0,18–0,28 % измельчает зерно и тормозит рекристаллизацию — без него крупные поковки теряют вязкость.
Железо и кремний — вредные примеси: они образуют грубые интерметаллиды, которые становятся концентраторами трещин. В авиационном 7075 их держат ≤ 0,15 % (маркировка «7075-T651 premium»), в общепромышленном допускается 0,5 %. Разница в цене — 20–30 %, разница в ресурсе усталости — в 2–3 раза.
Механические свойства по состояниям
| Состояние | Толщина, мм | σ₀,₂, МПа | σв, МПа | δ₅, % | Твёрдость HB | КРК |
|---|---|---|---|---|---|---|
| O (отожжённый) | любая | ≤ 150 | ≤ 280 | 10–16 | ≤ 60 | Нет |
| T6 | ≤ 12 | 505 | 570 | 11 | 150 | Умеренная |
| T6 | 12–50 | 470 | 540 | 10 | 145 | Повышенная |
| T6 | 50–100 | 440 | 510 | 8 | 138 | Высокая |
| T651 (растянутый) | 12–100 | 470 | 540 | 10 | 145 | Повышенная |
| T73 | 12–80 | 435 | 505 | 13 | 135 | Низкая |
| T7351 (растянутый) | 12–100 | 435 | 505 | 13 | 135 | Низкая |
| T76 | 12–80 | 455 | 525 | 11 | 140 | Низкая |
T651 и T7351 — это состояния с правкой растяжением (stress-relieved by stretching): после закалки заготовку растягивают на 1,5–3 %, чтобы снять остаточные напряжения. Без этого при фрезеровании тонкой детали из толстой плиты металл «ведёт» — стенка выгибается на 0,5–2 мм, и допуск теряется. Для оснастки и пресс-форм это критично: T651 обязателен.
T73 — перестаривание: прочность ниже на 10–15 %, но стойкость к КРК вырастает в 5–10 раз. В морской атмосфере и в контакте с хлоридами T6 в толстом сечении может растрескаться за месяцы; T73 служит годами.
Сортамент кованых дисков и поковок
| Параметр | Диапазон | Допуск | Стандарт |
|---|---|---|---|
| Диаметр диска | 200–1200 мм | +5 / 0 мм (припуск на обработку) | ASTM B247, EN 586-2 |
| Толщина | 30–400 мм | +5 / 0 мм | — |
| Масса | 30–1500 кг | ±3 % | — |
| Плита (для фрезеровки) | 10–300 мм | +3 / 0 мм | ASTM B209 |
| Состояние | T6, T651, T73, T7351 | — | — |
| Контроль | УЗК по ASTM B594 (класс A/B), макроструктура | — | Авиация — обязателен |
| Сертификат | EN 10204 3.1 / 3.2 | — | Для авиа и оборонки |
Припуск на обработку — не «запас на всякий случай». Кованый диск имеет обезуглероженный (точнее, обеднённый легирующими элементами) поверхностный слой 2–4 мм и небольшую овальность после ковки. Если фрезеровать «в размер» от кованой поверхности, получите деталь с разнотолщинностью и остаточными напряжениями от снятия корки. Правильно: снять 3–5 мм с каждой стороны, затем чистовые проходы.
УЗК по ASTM B594 класс A — обязательное требование для авиационных поковок: ищут внутренние разрывы и рыхлоты, которые при ковке не завариваются. Для общепромышленных дисков достаточно класса B или визуального контроля.
Ковка и термическая обработка
| Операция | Температура | Время | Среда | Примечание |
|---|---|---|---|---|
| Нагрев под ковку | 400–440 °C | 1 ч / 50 мм | Печь | Выше 470 °C — пережог |
| Ковка | 440 → 350 °C | — | — | Степень деформации ≥ 50 % |
| Закалка | 465–480 °C | 1 ч / 25 мм | Вода 20–40 °C | Быстрое охлаждение обязательно |
| Старение T6 | 120 °C, 24 ч | — | Печь | Максимальная прочность |
| Старение T73 | 107 °C 8 ч + 163 °C 24 ч | — | Печь | Ступенчатый режим |
| Правка растяжением | после закалки | 1,5–3 % | — | Для T651 / T7351 |
| Отжиг | 415 °C, 2–3 ч | — | Печь, медленно | Перед обработкой |
Скорость охлаждения при закалке определяет всё: при замедленном охлаждении крупного диска (центр 300 мм) выделяются грубые фазы по границам зёрен, и прочность в центре падает на 15–25 % по сравнению с поверхностью. Проверяется твёрдостью по сечению: разброс более 8 HB между поверхностью и центром — признак недокалки.
Ступенчатое старение T73 (107 °C, затем 163 °C) нужно, чтобы сначала выделились равномерно мелкие частицы, а затем прошло перестаривание в зонах, чувствительных к КРК. Одноступенчатое старение при 163 °C даёт промежуточный результат — состояние T76.
Обработка резанием и анодирование
| Операция | Режим | Инструмент | Примечание |
|---|---|---|---|
| Черновое фрезерование | v = 300–600 м/мин, fz = 0,1–0,2 мм | Твердосплав 3-зубый, без покрытия | СОЖ обильно, стружка не задерживается |
| Чистовое фрезерование | v = 800–1200 м/мин, ap ≤ 0,5 мм | Твердосплав, полированная кромка | Осторожно с тонкими стенками |
| Сверление | v = 60–100 м/мин | Сверло с полированными канавками | Без СОЖ возможно, но стружка опасна |
| Точение | v = 400–800 м/мин | Сменные пластины для алюминия | Большие передние углы |
| Анодирование сернокислое | 15–20 °C, 1,5 А/дм², 20–40 мин | — | Слой 10–25 мкм |
| Твёрдое анодирование | 0–5 °C, 2,5–3 А/дм², 60–90 мин | — | Слой 40–80 мкм, 400–500 HV |
| Хроматирование | 20–30 °C, 2–5 мин | — | Защита без изменения размера |
7075 анодируется хуже 6061: высокое содержание меди и цинка даёт тёмный, неоднородный слой, а в серной ванне возможно «выгорание» кромок. Для декоративных деталей применяют хроматирование или порошковую окраску; для износостойкости — твёрдое анодирование с последующей шлифовкой.
Сварка 7075 не применяется: при плавлении цинк и медь вызывают горячие трещины, шов полностью теряет прочность (30–40 % от основного металла). Соединение — только механическое (болты, заклёпки, штифты) или трением с перемешиванием (FSW).
7075 против 6061, 2024 и 5083
| Параметр | 7075-T6 | 6061-T6 | 2024-T351 | 5083-H116 |
|---|---|---|---|---|
| σв, МПа | 570 | 310 | 470 | 317 |
| σ₀,₂, МПа | 505 | 276 | 325 | 228 |
| δ, % | 11 | 12 | 19 | 16 |
| Плотность, г/см³ | 2,81 | 2,70 | 2,78 | 2,66 |
| Обрабатываемость | Отличная | Хорошая | Хорошая | Плохая (налипает) |
| Коррозионная стойкость | Умеренная | Хорошая | Низкая | Отличная |
| Свариваемость | Нет | Да | Нет | Да |
| Анодирование | Умеренное | Отличное | Плохое | Хорошее |
| Относительная цена | 1,3 | 1,0 | 1,25 | 1,1 |
Если нужна максимальная прочность и деталь не сваривается — 7075. Если нужна свариваемость и коррозионная стойкость — 6061. Если нужна вязкость и работа при переменных нагрузках в авиации — 2024 (но коррозия хуже). Если нужны сварные конструкции в морской среде — 5083.
Где применяют диски и плиты 7075
- Авиастроение: лонжероны, нервюры, шпангоуты, узлы навески, силовые кронштейны.
- Оснастка и пресс-формы: формы для пластмасс, вакуум-формовки, приспособления, кондукторы.
- Автоспорт: ступицы, рычаги, картеры, детали подвески, тормозные суппорты.
- Робототехника: звенья манипуляторов, корпуса редукторов, основания.
- Точная механика: плиты координатных столов, держатели, калибры.
- Спорт и туризм: детали велосипедов, крепления, элементы снаряжения.
FAQ
Чем 7075 отличается от 6061? Прочностью и химией: 7075 содержит цинк и даёт 570 МПа против 310 МПа у 6061. 6061 сваривается и хорошо анодируется, 7075 — нет. 7075 в 1,3 раза дороже.
Почему 7075 нельзя варить? При плавлении образуются эвтектики с низкой температурой плавления, которые дают горячие трещины, а зона термического влияния теряет прочность до 30–40 %. Соединяют болтами, заклёпками или friction stir welding.
Что лучше для толстой плиты — T6 или T651? T651. Разница не в прочности, а в остаточных напряжениях: T651 растянут после закалки, поэтому при фрезеровании деталь не «ведёт». Для плит толще 50 мм это практически обязательное требование.
7075 корродирует? Умеренно: хуже 6061, лучше 2024. В морской атмосфере без защиты появляется точечная коррозия, а в толстых сечениях T6 возможна КРК. Защита — анодирование, хроматирование или окраска; для моря — T73/T7351.
Какой припуск закладывать на кованый диск? 3–5 мм на сторону для диаметров до 600 мм и 5–8 мм свыше. Меньший припуск не позволяет снять обеднённый поверхностный слой и овальность после ковки.
Что дальше
Сравните с 6061 (АД33) — прессованными прутками и профилями для свариваемых конструкций и с 6063 (АД31) — прессованными профилями для архитектурных деталей. Для титановых силовых дисков — TC11 (ВТ9) кованые диски и поковки, для жаропрочных крепёжных узлов — A286 (S66286) кованые кольца и фланцы, для нержавеющих дисков — Grade 2 (R50400) диски и круги. Вес поковки по диаметру и толщине — в калькуляторе, запрос на диск T7351 с УЗК класса A — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo