SKD61 (H13, 1.2344, 4Х5МФ1С): плиты и бруски для пресс-форм
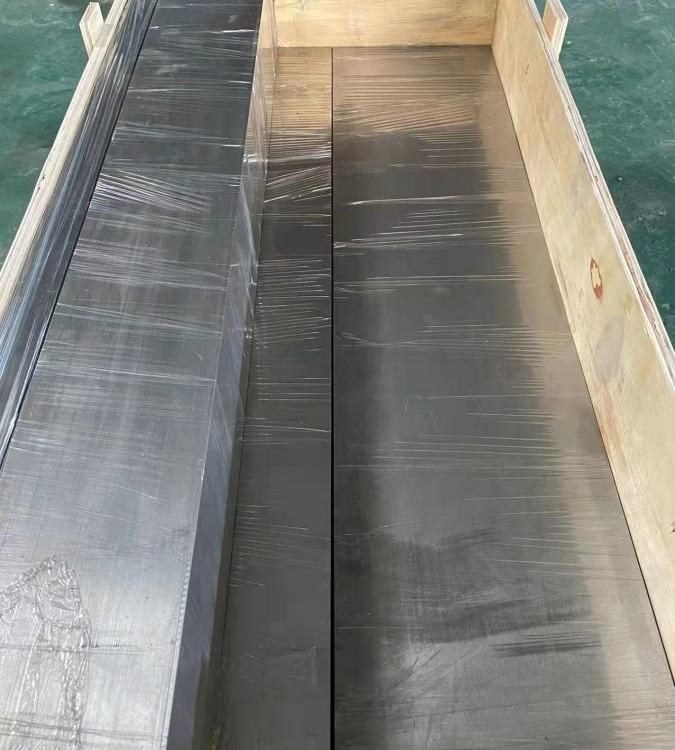
SKD61 — рабочая лошадь горячей штамповки
SKD61 (JIS), H13 (AISI), 1.2344 / X40CrMoV5-1 (EN), 4Х5МФ1С (ГОСТ 5950), 40Х5МФ1С — легированная штамповая сталь для работы при температурах 400–600 °C. В ней 5 % хрома, 1,3 % молибдена и 1 % ванадия; углерод 0,32–0,45 % — ровно столько, чтобы после закалки и двойного отпуска держать 48–54 HRC и при этом не рассыпаться от первого же теплового удара.
Это самый распространённый материал оснастки в мире: пресс-формы литья алюминия под давлением, матрицы и пуансоны горячей штамповки, инструмент экструзии алюминия, ножницы горячей резки, пресс-формы для пластмасс с абразивным наполнителем. Причина проста: SKD61 сочетает три свойства, которые обычно конфликтуют — разгаростойкость (сопротивление сетке термических трещин), вязкость (сопротивление поломке при перепадах) и прокаливаемость (500 мм блока закаливаются насквозь).
Ключевое отличие от SKD11 (Х12МФ, D2): SKD11 — 12 % хрома, 60 HRC, для холодной резки. SKD61 — 5 % хрома, 50 HRC, для горячей. Перепутать их — самая частая ошибка при заказе: SKD11 в горячем штампе даёт сетку разгара за 3–5 тысяч циклов, SKD61 в холодной вырубке быстро сминается.
Плита SKD61 в поставке — это предварительно обработанный блок (6 граней фрезерованы, твёрдость 180–220 HB), а не «просто кусок стали». Припуск 1–3 мм на сторону, ультразвуковой контроль по EN 10228-3, маркировка с номером плавки. Именно из такого блока фрезеруют формообразующие вставки без черновой обдирки.
Химический состав SKD61 и аналогов
| Элемент, % | C | Si | Mn | Cr | Mo | V | P | S | Fe |
|---|---|---|---|---|---|---|---|---|---|
| JIS SKD61 | 0,35–0,42 | 0,80–1,20 | 0,30–0,50 | 4,80–5,50 | 1,00–1,50 | 0,80–1,10 | ≤ 0,030 | ≤ 0,020 | осн. |
| AISI H13 | 0,32–0,45 | 0,80–1,20 | 0,20–0,50 | 4,75–5,50 | 1,10–1,75 | 0,80–1,20 | ≤ 0,030 | ≤ 0,030 | осн. |
| EN 1.2344 / X40CrMoV5-1 | 0,35–0,42 | 0,80–1,20 | 0,25–0,50 | 4,80–5,50 | 1,20–1,50 | 0,85–1,15 | ≤ 0,025 | ≤ 0,005 | осн. |
| ГОСТ 4Х5МФ1С | 0,37–0,44 | 0,80–1,20 | 0,15–0,40 | 4,50–5,50 | 1,20–1,50 | 0,80–1,10 | ≤ 0,030 | ≤ 0,030 | осн. |
| 1.2343 / X37CrMoV5-1 — сравнение | 0,33–0,41 | 0,70–1,10 | 0,25–0,50 | 4,80–5,60 | 1,10–1,40 | 0,30–0,50 | ≤ 0,025 | ≤ 0,005 | осн. |
Разница между 1.2344 и 1.2343 — только ванадий: 1 % против 0,4 %. Ванадий даёт стойкость к разгару и износу, но снижает вязкость и затрудняет полировку. Поэтому 1.2343 берут для крупных форм с глубокой полировкой и для алюминиевого литья с большими тепловыми перепадами, а 1.2344 (SKD61) — для нагруженных вставок, знаков, пуансонов, экструзионных матриц.
Сера и фосфор в SKD61 жёстко ограничены: сера ≤ 0,005–0,02 % (в зависимости от стандарта). Это важно: сульфиды в горячей штамповой стали работают как концентраторы термоусталостных трещин, и «автоматная» разновидность здесь недопустима.
Твёрдость после закалки и отпуска
| Температура отпуска (2 × 2 ч) | Твёрдость, HRC | σ₀,₂, МПа | σв, МПа | KCU, Дж/см² | Область применения |
|---|---|---|---|---|---|
| 500 °C | 54–56 | 1750 | 2050 | 18–22 | Холодная вырубка, износ |
| 540 °C | 52–54 | 1650 | 1950 | 22–26 | Знаки, вставки литья под давлением |
| 570 °C | 50–52 | 1550 | 1850 | 26–30 | Стандарт для пресс-форм алюминия |
| 600 °C | 47–49 | 1400 | 1700 | 30–35 | Крупные формы, матрицы экструзии |
| 620 °C | 44–46 | 1250 | 1550 | 35–40 | Горячая штамповка, ножницы |
| 650 °C | 40–42 | 1100 | 1350 | 40–45 | Максимальная вязкость, разгар |
Каждые 30 °C отпуска стоят примерно 2 HRC и +5 Дж/см² вязкости. Для литья алюминия оптимум — 48–52 HRC: выше 52 HRC сетка разгара появляется на 20–30 % быстрее, ниже 46 HRC знак сминается и теряет геометрию. Для литья цинка и магния допускается 50–54 HRC, для меди и латуни — 44–48 HRC с усиленным азотированием.
Двойной отпуск обязателен. После закалки в структуре остаётся 8–12 % остаточного аустенита; первый отпуск превращает его в мартенсит и может дать небольшую усадку (0,05–0,10 %), второй — стабилизирует размеры. Одинарный отпуск — главная причина того, что форма «ведёт» после первой тысячи циклов.
Сортамент плит и брусков SKD61
| Вид поставки | Толщина, мм | Ширина, мм | Длина, мм | Твёрдость | Припуск / обработка |
|---|---|---|---|---|---|
| Плита обрезанная (cut plate) | 10–60 | 200–610 | 1000–2000 | ≤ 229 HB | +2–3 мм на сторону, 4 грани фрезерованы |
| Плита обработанная (machined) | 60–200 | 200–800 | 1000–3000 | 180–220 HB | 6 граней фрезерованы, припуск 1–2 мм |
| Брусок (block) | 200–500 | 300–800 | 800–2000 | 180–220 HB | 6 граней, УЗК по EN 10228-3 |
| Круг кованый | Ø 80–400 | — | 1000–3000 | ≤ 229 HB | Обточен, для знаков и пуансонов |
| Плита ESR (электрошлаковый переплав) | 50–300 | 200–600 | 1000–2000 | 180–210 HB | Для зеркальных форм и полировки |
| Полоса / пластина | 6–20 | 50–300 | 1000–2000 | ≤ 229 HB | Для ножей горячей резки |
Что означает ESR. Электрошлаковый переплав снижает содержание серы и неметаллических включений в 2–3 раза. Для форм с полировкой до Ra 0,05 (оптика, линзы, медицинские изделия) обычная выплавка не годится: включения выкрашиваются при полировке и дают «точки». Разница в цене — 15–25 %, разница в полируемости — качественная.
Контроль твёрдости по сечению. У блока 400 мм твёрдость в центре и на поверхности после закалки отличается на 1–2 HRC — это нормально для 5 % Cr стали с прокаливаемостью до 500 мм. Если требуется равномерность ±1 HRC по всему сечению, заказывают 1.2344 ESR с повышенной однородностью.
Термообработка SKD61: режимы, которые работают
| Операция | Температура | Время | Среда | Примечание |
|---|---|---|---|---|
| Предварительный подогрев | 650–750 °C | 1 ч / 25 мм | Печь | Обязателен для крупных блоков |
| Нагрев под закалку | 1000–1030 °C | 30 мин / 25 мм | Вакуум / соль | Выше 1050 °C — рост зерна |
| Аустенитизация | 1020–1050 °C | 20–40 мин | Вакуум, N₂ 5 бар | Для крупных форм — 1030 °C |
| Охлаждение | — | — | Газ N₂ / масло / соль | Скорость ≥ 20 °C/с в интервале 800–500 °C |
| Первый отпуск | 540–600 °C | 2 ч / 25 мм | Печь | Сразу после остывания до 80 °C |
| Второй отпуск | 540–600 °C | 2 ч / 25 мм | Печь | Обязателен |
| Азотирование (опция) | 500–530 °C, 20–40 ч | 0,2–0,4 мм | Газовое | Твёрдость слоя 900–1100 HV |
Три ошибки, которые стоят дороже всего. Нагрев без ступени 650–750 °C — термические напряжения в крупном блоке дают внутренние трещины, которые проявятся через месяц эксплуатации. Охлаждение медленнее 20 °C/с в интервале 800–500 °C — выпадение карбидов по границам зёрен, падение вязкости вдвое. Отпуск при 600 °C на форме, которая будет работать с алюминием при 650 °C — потеря твёрдости в первые же смены; для таких условий отпуск ведут на 620–640 °C и получают 44–46 HRC сознательно.
Азотирование и покрытия
| Метод | Температура | Толщина слоя | Твёрдость | Что даёт |
|---|---|---|---|---|
| Газовое азотирование | 510–530 °C | 0,15–0,30 мм | 900–1100 HV | Стойкость к разгару +30–50 % |
| Плазменное азотирование | 480–520 °C | 0,10–0,25 мм | 1000–1200 HV | Меньше коробления, точный контроль слоя |
| Нитроцементация | 540–570 °C | 0,05–0,15 мм | 700–900 HV | Для знаков с тонкими кромками |
| PVD (CrN, TiAlN) | 400–450 °C | 2–5 мкм | 1800–2500 HV | Алюминий не налипает, смазка не нужна |
| Борирование | 850–950 °C | 0,05–0,12 мм | 1400–2000 HV | Экструзия алюминия, высокая абразивность |
Азотирование повышает стойкость, но требует снятия 0,05–0,10 мм с поверхности перед обработкой: слой растёт в обе стороны, и размер «уходит» на 30–50 % от глубины. Для форм с допуском ±0,02 мм это критично, поэтому азотируют после финишной обработки, а посадочные размеры защищают медной фольгой или маскируют.
SKD61 против других штамповых сталей
| Марка | Cr, % | Твёрдость, HRC | Рабочая температура | Стойкость к разгару | Типичное применение |
|---|---|---|---|---|---|
| SKD61 / H13 / 1.2344 | 5,0 | 48–54 | до 600 °C | Высокая | Литьё Al, экструзия, штамповка |
| SKD11 / D2 / Х12МФ | 12,0 | 58–62 | до 300 °C | Низкая | Холодная вырубка, ножи |
| 1.2343 / H11 | 5,0 | 48–54 | до 600 °C | Очень высокая | Крупные формы, глубокая полировка |
| 1.2367 / H10 | 5,0 | 48–54 | до 650 °C | Высокая | Литьё меди, тяжёлые условия |
| 1.2714 / 5ХНМ | 1,5 | 40–46 | до 450 °C | Средняя | Молотовые штампы, подкладные плиты |
| 4Х5МФ1С (ГОСТ) | 5,0 | 48–54 | до 600 °C | Высокая | Аналог SKD61 по ГОСТ 5950 |
Разница в цене между SKD61 и 4Х5МФ1С обычно 10–20 % в пользу ГОСТ-марки, а по составу они почти идентичны. Ограничение 4Х5МФ1С — более широкий разброс по сере и фосфору, поэтому для зеркальных форм и точной оснастки предпочитают импортный SKD61/1.2344, а для подкладных плит, держателей и крупных матриц ГОСТ-марка экономически оправдана.
Где применяют плиты SKD61
- Литьё алюминия под давлением: подвижные и неподвижные полуформы, знаки, вставки, толкатели, плиты съёма.
- Экструзия алюминия: матрицы, подкладные плиты, инструмент прессования профиля.
- Горячая штамповка: молотовые и прессовые штампы, облойные ножи, прошивни.
- Литьё пластмасс: формы для стеклонаполненных и абразивных полимеров, где 1.2311 уже не держит.
- Ножи горячей резки: сортовой прокат, трубная заготовка, гильотины с подогревом.
- Детали машин: валы печей, ролики зон охлаждения, направляющие в горячей зоне.
FAQ
Чем SKD61 отличается от SKD11? SKD61 — 5 % Cr, 0,4 % C, твёрдость 48–54 HRC, для горячей работы до 600 °C. SKD11 — 12 % Cr, 1,5 % C, 58–62 HRC, для холодной вырубки. Взаимозамена невозможна: SKD11 в горячем штампе трескается от термоудара за несколько тысяч циклов, SKD61 в холодной вырубке сминается.
Почему плита приходит с твёрдостью 200 HB, а не 50 HRC? Потому что закалка выполняется после механической обработки формы. Блок в состоянии поставки — отожжённый (180–229 HB), чтобы его можно было фрезеровать и сверлить твердосплавом. Закалка готовой формы даёт 48–54 HRC и минимальные поводки.
Сколько живёт форма из SKD61 при литье алюминия? При правильной термообработке, азотировании и подогреве формы 200–250 °C — 80–150 тысяч циклов до появления сетки разгара на знаках. Без азотирования и с холодной формой ресурс падает до 20–40 тысяч.
Можно ли сваривать SKD61? Да, но только в отожжённом состоянии и специальными электродами (типа H13 TIG-пруток), с подогревом 300–400 °C и последующей закалкой участка. Сварка закалённой формы даёт хрупкий шов и почти всегда приводит к трещине при первом тепловом цикле.
Что такое ESR и нужно ли переплачивать? ESR — электрошлаковый переплав, снижает серу и включения. Нужен для форм с полировкой Ra ≤ 0,05, оптических и медицинских изделий, а также для тонких знаков с риском выкрашивания. Для обычных корпусов и подкладных плит разница не ощущается.
Что дальше
Сравните с SKD11 (D2, 1.2379) — холоднокатаной штамповой сталью для холодной вырубки и с 420 (40Х13) — полосой для ножей. Для жаропрочной оснастки печей — 253MA (S30815) бесшовные трубы, для высокопрочного крепежа форм — 35CrMoA (35ХМ). Вес блока по размерам — в калькуляторе, запрос на плиту с УЗК и припуском 1,5 мм — через форму связи.
Shanghai Hangbo Alloy Group (上海航舶合金集团)
🌐 Website (RU): www.hangboalloys.com
🌐 Website (EN): www.hangbo-metal.com
📧 Email: Craliey1382@gmail.com
💬 WhatsApp: +86 19169850074
📞 Tel: +86 19169850074
📍 Address: No. 388 Songhuang Rd, Qingpu District, Shanghai, China
👤 Contact Person: Tiffany Luo